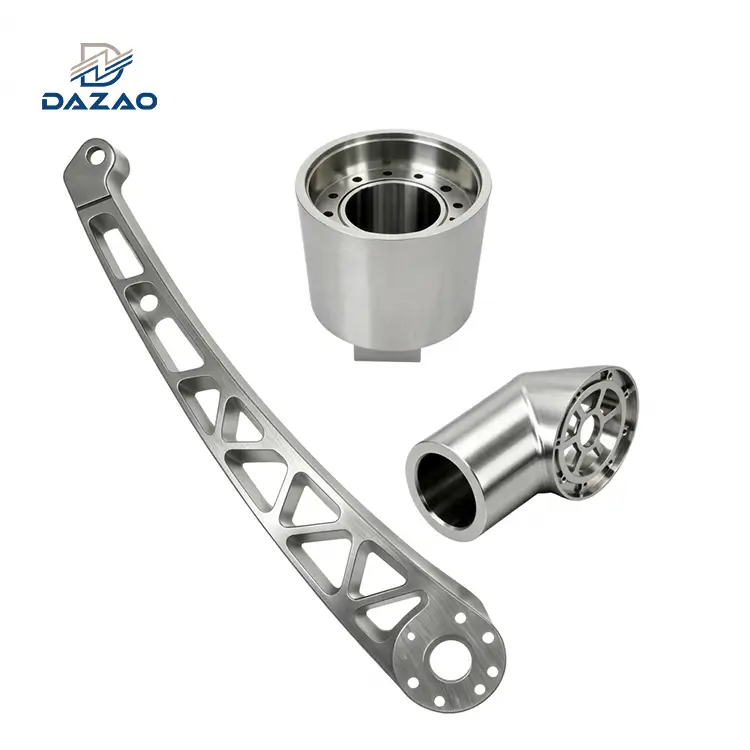
Id-disinn tal-partijiet tal-aluminju għall-magni CNC jeħtieġ li jibbilanċjaw il-funzjonalità mekkanika mad-dinamika tal-qtugħ tal-ħanut-art. Regoli standard ewlenin tad-DFM jinkludu: iż-żamma tal-ħxuna minima tal-ħajt hawn fuq0.8 mm(1.5 mm rakkomandat), l-issettjar tar-raġġi tal-kantuniera interni għal>1.15x raġġ tal-għodda, capping fond tal-but at4x dijametru tal-qtugħ, u tispeċifikaISO 2768-mtolleranzi ġenerali waqt li tirriserva±0.010 mmbiss għal interfaces ta' tgħammir kritiċi. Biex jipprevjenu t-tgħawwiġ tal-parti u l-qbid tal-ħajt, l-inġiniera għandhom jagħtu kont għall-ħelsien mill-istress tal-liga (eż., l-ispeċifikazzjoni Al6061-T651 fuq T6) u l-akkumulazzjoni tal-kisi matul l-istadju inizjali tal-immudellar CAD 3D.
Mudelli CAD vs Shop Floor Reality: Bridging the Engineering Gap
Mudell CAD 3D iġġenerat f'SolidWorks jew Autodesk Inventor jirrappreżenta ġeometrija idealizzata f'ambjent diġitali ta' żero-gravità, żero-frizzjoni. Meta tiġi trasferita għal ċentru tal-magni vertikali ta '5-assi (VMC), dik il-ġeometrija tinteraġixxi ma' torque tal-magħżel b'veloċità għolja, forzi fiżiċi tal-ikklampjar, deflessjoni tal-għodda tal-qtugħ, u ġenerazzjoni tas-sħana.
FlXiamen Dazao Makkinarju, stabbilita fl-2000 b'ċertifikazzjonijiet ISO9001:2015 u IATF16949:2016, id-dejta tal-produzzjoni turi likważi 90% tal-fajls CAD 3D sottomessi jeħtieġu modifiki DFM (Disinn għall-Manifattura)qabel ma jistgħu jiġu ġġenerati toolpaths. Disinji mhux ottimizzati jwasslu għal ħinijiet ta 'ċiklu eċċessiv, chatter tal-għodda, xedd rapidu tal-cutter, u rati ta' ruttam bla bżonn.
Wara strutturatlinji gwida tad-disinn tal-magni cnc tal-aluminjujippermetti lill-inġiniera joħolqu komponenti li huma orħos biex jimmanifatturaw, aktar mgħaġġla għall-magna, u dimensjonali stabbli matul l-ipproċessar ta' wara-. Biex tifhem kif dawn l-għażliet tad-disinn jgħaddu għal operazzjonijiet ta' produzzjoni fil-livell-art, ikkonsulta l-pedament tagħnagwida tal-magni CNC tal-aluminju.
Linji Gwida Fundamentali tad-DFM għall-Maċinazzjoni CNC tal-Aluminju
Eżekuzzjoni effiċjentidisinn tal-parti tal-aluminjuteħtieġ li jeħel mal-limiti ġeometriċi speċifiċi ddettati mill-kinematika tal-għodda tal-qtugħ u l-proprjetajiet tal-materjal.

1. Kontrolli minimi tal-ħxuna tal-ħajt u tar-riġidità
Ħitan irqaq taħt forzi ta 'qtugħ għolja jesperjenzaw deflessjoni laterali, li jirriżultaw f'marki ta' chatter, drift dimensjonali, u ksur potenzjali tal-ħajt.
· Ħxuna minima tal-ħajt rakkomandata: 1.5 mmgħal karatteristiċi strutturali ġenerali.
· Ħxuna minima assoluta tal-ħajt: 0.8 mmgħal kustilji lokalizzati u sostnuti (ħxuna minima tal-ħajt għall-magni cnc).
· Mikro-Karatteristiċi: 0.5 mmtintlaħaq biss permezz ta' qatgħat ta' finitura ħafifa b'ħafna-pass b'mittieħ tat-tarf ta'-dijametru żgħir, li jżidu b'mod sinifikanti l-ħin taċ-ċiklu.
Id-deflessjoni ta 'ħajt irqiq taħt pressjoni tat-tqattigħ issegwi l-ekwazzjoni tal-liwi tar-raġġ cantilever:
δ=(F⋅L³)/(3⋅E⋅I)
Fejnδhija deflessjoni, F hija forza tat-tqattigħ, L huwa għoli tal-ħajt, E huwa modulus ta 'Young tal-liga tal-aluminju, u I huwa l-mument tal-erja tal-inerzja. Minħabba li l-ħxuna tal-ħajt (t) taffettwa direttament l-inerzja (I=(b⋅t³)/12), it-tnaqqis tal-ħxuna tal-ħajt b'50% iżid id-deflessjoni b'fattur ta '8.
2. Ġewwa l-Għażla tar-Raġġ tal-Kantuniera u l-Ingaġġ tal-mitħna tat-tarf
L-imtieħen tat-tarf CNC rotanti ma jistgħux jaqtgħu kantunieri vertikali interni li jaqtgħu 90 grad. Kull tarf vertikali intern naturalment iżomm ir-raġġ tat-tħin tat-tħin (cnc ġewwa r-raġġ tal-kantuniera).
· Regola Standard:Speċifika anraġġ tal-kantuniera ġewwa(Rcorner) jiġifieri10% sa 15% akbarmir-raġġ standard tal-mitħna tat-tarf (Rtool).
· Regola tal-Matematika:Rkantuniera Akbar minn jew ugwali għal 1.15×Rtool
Jekk raġġ tal-kantuniera ta 'ġewwa jaqbel eżatt mar-raġġ tal-mitħna tat-tarf, l-għodda tesperjenza bidla ta' 90 grad fid-direzzjoni filwaqt li żżomm ingaġġ radjali ta '100%. Dan iż-żieda f'daqqa fit-tagħbija taċ-ċippa tikkawża chatter tal-għodda, finitura ħażina tal-wiċċ, u ksur tal-għodda. Il-provvediment ta' raġġ akbar jippermetti li l-cutter jgħaddi mill-kantuniera bla xkiel mingħajr ma jieqaf jew joqgħod, skont l-istandardregoli tad-disinn tat-tħin cnc.
3. Limiti tal-Fond tal-But u Proporzjonijiet tad-Deflessjoni tal-Għodda
Il-bwiet fil-fond u dojoq jeħtieġu imtieħen tat-tarf li jilħqu fit-tul. Hekk kif tiżdied l-overhang tal-għodda, ir-riġidità tonqos b'mod esponenzjali skont il-formula tad-deflessjoni tar-raġġ (proporzjonali għal L³).
· Fond Standard tal-But:Żomm fond Inqas minn jew ugwali għal4× wisa' tal-but.
· Fond massimu tal-but:Inqas minn jew ugwali għal6× wisa' tal-but. Fondi li jaqbżu 6 × jeħtieġu għodda speċjalizzata bl-għonq, rati mnaqqsa ta 'għalf, jew EDM (Electrical Discharge Machining), li jintefaħ l-ispiża.
4. Standards tad-Disinn tat-Toqba u Allinjament tal-Bit Drill
It-tfassil ta' toqob biex jaqblu mad-daqsijiet standard tal-bit drill jelimina l-ħtieġa għal reamers personalizzati jew mogħdijiet ta' għodda ta' interpolazzjoni ċirkolari (kif tiddisinja partijiet għall-magni cnc).
· Limitu tal-Fond tat-Toqba:Żomm fond tal-toqba għomja Inqas minn jew ugwali għal8× dijametru tat-toqba.
· Profil tal-qiegħ:Disinn qigħan ta 'toqba għomja bi standardAngolu tal-punt tat-drill ta '118 grad jew 135 gradaktar milli qiegħ ċatt. It-toqob tal-qiegħ ċatt-jeħtieġu operazzjoni sekondarja tal-mitħna tat-tarf.
· Uċuħ tad-dħul u l-ħruġ:Żgura li l-uċuħ tad-dħul u tal-ħruġ tat-drill ikunu perpendikolari għall-assi tal-għodda. It-tħaffir f'wiċċ angolat jikkawża li l-bit tiġġerrab, tgħawweġ l-għodda u tħassar it-tolleranzi tal-pożizzjoni tat-toqba.
Parametri DFM ewlenin għall-Maċinazzjoni CNC tal-Aluminju
|
Karatteristika Ġeometrika |
Target DFM Standard |
Limitu strett (Multiplikatur tal-Ispejjeż: 1.5x - 2.0x) |
Extreme Limit (Cost Multiplier: >3.0x) |
|
Ħxuna tal-ħajt |
Iktar minn jew ugwali għal 1.5 mm |
0.8 mm−1.0 |
0.5 mm |
|
Raġġ Intern |
>1.15×Rtool |
1.0×Rtool |
Undercut / T-slot / EDM |
|
Proporzjon tal-Fond tal-but |
Inqas minn jew ugwali għal 4 × wisa |
4×−6×wisa’ |
>8 × wisa ' |
|
Proporzjon tal-Fond tat-Toqba |
Inqas minn jew ugwali għal 8 × dijametru |
8×−12×dijametru |
>15 × dijametru |
|
Fond tal-ħajt |
1.5×−2.0×dia |
2.5 × dija |
>3.0×dia |
Prevenzjoni tal-Ispejjeż Eċċessjonijiet: Munzell ta' Tolleranza-Up u Finish tal-wiċċ
L-ispeċifikazzjoni ta'-tolleranzi żejda hija l-akbar fattur uniku ta' spejjeż ta' manifattura bla bżonncnc makkinar dfm.
1. L-eliminazzjoni ta 'Nasses ta' Tolleranza CAD Default
Mudelli tat-tpinġija CAD standard ħafna drabi jinkludu tolleranzi tal-blokki tat-titlu default, bħal:
· XX=±0.5 mm
· X.XX=±0.1 mm
· X.XXX=±0.01 mm
Meta inġinier iħalli karatteristika mhux kritika bi tliet postijiet deċimali, il-programmatur CAM irid iwettaq passaġġi ta' finitura ta'-preċiżjoni għolja, ta' għalf baxx-fuq uċuħ mhux-mating (tolleranzi tal-magni cnc).
· Tolleranzi Ġenerali:ApplikaISO 2768-m (Medju)għad-dimensjonijiet kollha mhux-kritiċi (linji gwida tat-tolleranza tal-magni cnc).
· Tolleranzi ta' preċiżjoni:Riżerva±0.010 mm sa ±0.025 mmstrettament għal sedili li jġorru, postijiet tal-pinnijiet tal-kavilji, u slides tat-tgħammir dinamiċi.
2. Kontabilità għat-Tkabbir Dimensjonali Anodizzanti
Partijiet tal-aluminju mitħun tipikament iħallu l-magna bi ħruxija tal-wiċċ ta 'Ra 1.6 µm sa Ra 3.2 µm. Irfinar tad-dawl passes aktar baxxi dan għalRa 0.8 µm. Madankollu, l-applikazzjoniservizzi ta 'anodizzar ta' aluminju ta 'preċiżjonijew finituri sekondarji tal-wiċċ se jbiddlu direttament id-dimensjonijiet fiżiċi finali:
① Anodizzazzjoni tat-Tip II (Anodizzar Standard):
· Ħxuna totali tal-film:8 µm sa 15 µm.
· Penetrazzjoni vs Buildup: 50% jikber fil-wiċċ tal-aluminju, 50% jibni fuq barra.
· Tkabbir dimensjonali għal kull wiċċ:4 µm sa 7.5 µm.
② Tip III Anodizzazzjoni Hardcoat:
· Ħxuna totali tal-film:25 µm sa 50 µm.
· Tkabbir dimensjonali għal kull wiċċ:12.5 µm sa 25 µm.
Meta tiddisinja toqob tal-brilli tal-istampa-fit-twaħħil jew toqob tax-xaft tat-tolleranza-qrib, id-dimensjonijiet tal-CAD pre-anodizzati għandhom iqisu din l-akkumulazzjoni tas-saff skontcnc makkinar dfm linji gwida.
Metodu tal-Manifattura vs Impatt tal-Ispiża tat-Tolleranza
|
Medda ta' Tolleranza |
Operazzjoni Tipika tal-Maċinazzjoni |
Temm Sekondarja Meħtieġa |
Indiċi tal-Ispejjeż Relattivi |
|
±0.200 mm |
Tħin mhux maħdum / Tidwir |
Xejn |
1.0x |
|
±0.100 mm |
Tħin CNC Standard (ISO 2768-m) |
Xejn |
1.2x |
|
±0.025 mm |
Preċiżjoni CNC Finish Pass |
Pass tad-Dawl |
1.8x |
|
±0.010 mm |
Għoli-Preċiżjoni Boring / Jig Grinding |
Kontroll tat-Temperatura |
3.0x |
|
±0.002 mm |
Wajer ta 'preċiżjoni EDM / Honing |
Klima-Kamra Nadifa Kontrollata |
5.5x+ |
3 Produzzjoni Blind Spots fil-Maċinazzjoni CNC tal-Aluminju
Filwaqt li l-gwidi standard jiffokaw fuq ir-raġġi bażiċi u l-ħxuna tal-ħajt, il-fallimenti tal-produzzjoni ħafna drabi jirriżultaw minn fenomeni fiżiċi li jseħħu waqt it-tneħħija taċ-ċippa. Hawn huma tliet blind spots kritiċi tal-inġinerija identifikati fuq l-art tal-Makkinarju Dazao.

Blind Spot 1: Rilaxx ta' Stress Intern u Warping asimetriku tat-Tneħħija tal-Ħażna
L-istokk tal-aluminju estruż jew irrumblat-sħun fih livelli għoljin ta' stress residwu intern mill-manifattura. Peress li mitħna tat-tarf CNC tneħħi volumi kbar ta 'materjal minn naħa waħda ta' parti, il-qasam tal-istress intern isir żbilanċjat. Meta l-parti tkun mhux ikklampjata mill-morsa, il-komponent jitbaxxa jew jitgħawweġ.
Każ ta' Falliment fl-Inġinerija f'Dazao
Klijent iddisinja pjanċa bażi ottika li tkejjel 1200 mm × 400 mm × 25 mm bl-użu standardAl6061-T6pjanċa. Id-disinn kien jeħtieġ tħin but massiv fuq naħa waħda, u tneħħi 70% tal-materjal.
Malli rilaxx il-morsa, iċ-ċentru tal-pjanċa tal-bażi bowed 'il fuq minn0.35 mm, fin-nuqqas tal-ispeċifikazzjoni tal-pjan ċatt-Inqas minn jew ugwali għal 0.05 mm. Il-lott kollu ta 'produzzjoni ta' 50 biċċa ġie skrappjat.
Soluzzjoni tal-Inġinerija
1. Speċifikazzjoni tal-Materjal:Aqleb minn 6061-T6 għal6061-T651jew7075-T6511. Il-51id-denominazzjoni tindika li l-pjanċa kienet ittaffija mill-istress-mit-tiġbid mekkaniku (1.5% sa 3% stretch permanenti) fil-mitħna qabel it-tixjiħ tat-temper.
2. Strateġija tal-Maċinazzjoni:Implimenta t-tneħħija tal-materjal simmetrika. Magna mhux maħduma Naħa A, flip u Naħa ħarxa B, applika trattament tas-sħana intermedju ta' eżenzjoni mill-istress-f'180 grad għal sagħtejn, u mbagħad tesegwixxi passaġġi finali tal-irfinar ta 'preċiżjoni.
Blind Spot 2: Żamma Kapillari ta 'Soluzzjonijiet Anodizzanti f'Ħjut Żgħar
L-inġiniera jaġġustaw regolarment id-dijametri tal-ħajt maġġuri biex iqisu l-akkumulazzjoni uniformi tal-anodize. Madankollu, f'toqob bil-kamin għomja ta' dijametru żgħir-(eż., M3 sa M5), il-forza kapillari tipprevjeni ċ-ċirkolazzjoni tal-fluwidu waqt il-pass tat-tlaħliħ tal-anodizzazzjoni.
Il-pressjoni kapillari f'kanal żgħir hija kkalkulata bħala:
Pc=(2⋅ ⋅cosθ)/r
Fejn hija t-tensjoni tal-wiċċ, θ huwa angolu ta 'kuntatt, u r huwa raġġ tat-toqba. Hekk kif r jonqos, iż-żamma kapillari spikes.
Is-soluzzjoni tal-banju anodizzanti tibqa 'maqbuda fl-għerq ta' ħjut żgħar blind. Il-konċentrazzjoni lokalizzata ta 'aċidu tikkawża xoljiment eċċessiv ta' l-aluminju segwit minn akkumulazzjoni ta 'ossidu lokalizzata, li tirdoppja b'mod effettiv il-ħxuna tal-film fil-ħjut tal-qiegħ.
Każ ta' Falliment fl-Inġinerija f'Dazao
Parti tad-djar medika speċifikat toqob bil-kamin għomja M3 bi standardTolleranza tal-ħajt tal-Klassi 6H. Pre-il-gauges tal-plaggs tal-ħajt tal-anodizza għaddew mill-ispezzjoni mingħajr ħruġ.
Wara l-anodizzazzjoni tat-Tip III Hardcoat, il-viti tal-immuntar tal-istainless steel ffriżaw nofs it-toqob għomja, u qatgħu l-irjus tal-kamin.
Soluzzjoni tal-Inġinerija
1. Tapping ta 'daqs żejjed:Uża viti kbar (Limiti tal-vit GH3 jew GH4) għall-ħjut interni żgħar kollha ddeżinjati għall-anodizzar tal-kisja iebsa biex joħolqu spazju żejjed tad-dijametru taż-żift.
2. Speċifikazzjoni espliċita CAD/Tpinġija:Separati b'mod ċar callouts tal-ħajt fuq stampi tal-inġinerija:
· Pre-Klassi ta' Thread Anodize: Speċjali ta' Kobor Żejjed
· Post-Klassi ta' Thread Anodize: ISO 6H
3. Permezz ta'-Modifikazzjoni tat-Toqba:Ikkonverti toqob bil-kamin għomja għal toqob minn-kull meta jkun possibbli biex tippermetti fluss ħieles tal-fluwidu waqt il-ħasil tal-kisi.
Blind Spot 3: Reżonanza tal-Ħitan u Disinn Strutturali Anti{1}}Asimetriku tal-Frekwenza
Meta tħin b'-veloċità għolja bwiet ta' l-aluminju-rqaq b'ħitan, l-interazzjoni ta' flawtijiet tal-qtugħ kontra strutturi rqaq ta' l-aluminju tinduċi ċaqliq qawwi jekk il-Frekwenza tal-Pass tax-Xafra (fbp) taqbel mal-Frekwenza tar-Reżonanza Naturali (fn) tal-ħajt tal-but.
Il-frekwenza tal-passaġġ tax-xafra hija definita bħala:
fbp=(RPM×Għadd ta' flawt)/60
Jekk mitħna tat-tarf b'4 flawt taħdem b'12,000 RPM, fbp=(12,000×4)/60=800 Hz. Jekk il-frekwenza naturali tal-ħajt tal-but hija wkoll ta '800 Hz, jiffurmaw mewġ akustiku wieqaf, li jipproduċu marki ta' chatter fil-fond u jħassru l-finitura tal-wiċċ irrispettivament mill-aġġustamenti tal-għalf.
Soluzzjoni tal-Inġinerija
· Simetrija tal-waqfa:Minflok ma tfassal erba' ħitan tal-but identiċi ta' 2.0 mm ħoxnin, ivarja kemmxejn il-ħxuna tal-ħitan (eż. Ħajt A=2.0 mm, Ħajt B=2.4 mm). Il-bidla tal--massa tas-sezzjoni trasversali tiċċaqlaq fn fuq il-ħitan ta' ħdejn xulxin, u twaqqaf ir-reżonanza tal-mewġ wieqfa.
· Mikro-Angoli ta' Abbozz:Inkorpora aAngolu ta 'abbozz ta' 0.5 grad sa 1.0 gradfuq ħitan tal-but interni. Ħajt għax-xejn għandu cross-kontinwament varjabbli tul l-għoli tiegħu, li jipprevjeni kwalunkwe frekwenza reżonanti waħda milli tamplifika matul il-pass tat-tħin.
It-twaħħil, l-Istrateġija tad-Dtum, u t-Tekniki għat-Tnaqqis tas-Setup
Kull darba li operatur tal-magna unclamps parti, idawwarha, u jerġa 'jikklampjaha f'orjentazzjoni ġdida (a "setup"), iż-żidiet fil-pożizzjoni, u l-ħin idle tal-magna jintefaħ l-ispiża tal-unità.
1. Evalwazzjoni tal-Ekonomija tal-VMC ta' 3 Assi vs. 5-Assi
· Makkinar bi 3 Assi:Ideali għal partijiet b'karatteristiċi fuq wiċċ wieħed jew orjentazzjonijiet sempliċi ta 'fuq/qiegħ. Jeħtieġ flipping manwali jew attrezzaturi multipli. Rata baxxa fis-siegħa tal-magna ($45 - $65/hr).
· Lieva avvanzataKapaċità tal-magni CNC ta '5 assihija ideali għal kontorni organiċi kumplessi, toqob cross-angolati, jew ġeometriji tal-impeller, jew ġeometriji tal-impeller. Jelimina setups multipli iżda jġorr rata ogħla fis-siegħa tal-magna ($90 - $140/hr).
Biex timminimizza l-ispiża, iddisinja l-partijiet sabiex il-karatteristiċi kritiċi kollha (bwiet, toqob, slots) ikunu aċċessibbli minn vettur wieħed, li jippermetti t-tlestija f'setup wieħed fuq VMC bi 3 assi (disinn cnc aluminju).
2. Konsolidazzjoni tal-Karatteristiċi u Tqegħid tat-Toqba tad-Dtum
· Stabbilixxi Datum Primarju (Datum A):Iddisinja wiċċ ta’ referenza kbir u ċatt b’anRa 0.8finitura µm u0.02 mmspeċifikazzjoni tal-flatness.
· Inkorpora Toqob tal-Għodda:Żid żewġ mhux-kritiċi4.0 mm jew 6.0 mm toqob kavilji reamedfuq il-wiċċ primarju. Dawn it-toqob iservu bħala punti ta 'lokazzjoni fiżika għall-attrezzaturi CNC, li jħaffu l-allinjament tas-setup tul il-ġirjiet tal-produzzjoni.
· Ipprovdi Flanġijiet tal-Kklampjar:Għal pjanċi kbar u rqaq, żid tabs tal-ikklampjar tas-sagrifiċċju jew ispallejn ta 'barra mtarrġa. Dan jagħti lill-morsa uċuħ paralleli biex taqbad mingħajr ma titbaxxa l-ġeometrija tal-parti lesta.
Matriċi tal-Għażla tal-Liga tal-Aluminju għal Makkinar CNC
L-għażla tat-temper tal-liga t-tajba tinfluwenza direttament il-veloċità tat-tqattigħ, il-kwalità tat-tarf u l-ispejjeż tal-għodda. Għal tqassim tekniku usa 'ta' trattamenti tas-sħana u reżistenza għall-korrużjoni, irreferi għall-estiż tagħnaGwida tal-għażla tal-liga tal-aluminju għall-magni CNC. kwalità tarf, u l-ġeneraliproċess ta 'magni CNC aluminju.
1. Al6061-T6 / Al6061-T651
· Proprjetajiet:Weldability eċċellenti, reżistenza għolja għall-korrużjoni, saħħa strutturali tajba (linji gwida tad-disinn tal-parti tal-aluminju).
· Makkinabilità:Iċ-ċipep jiffurmaw b'mod nadif bi chipbreakers xierqa; xedd adeżiv minimu tal-għodda.
· L-Aħjar Użu:Gwarniċi strutturali, komponenti tal-magni, parentesi tal-immuntar, pjanċi ottiċi.
2. Al7075-T6 / Al7075-T6511
· Proprjetajiet:Materjal ta' saħħa għolja-ligat taż-żingu b'saħħa ta' rendiment mekkanika li tqabbel ma' azzar strutturali (~500 MPa).
· Makkinabilità:Eċċezzjonali. Jipproduċi ċipep qosra u fraġli li jneħħu l-bwiet faċilment, li jippermettu għalf u veloċitajiet aggressivi.
· L-Aħjar Użu:Brackets strutturali aerospazjali, armi robotiċi ta'-tagħbija għolja, komponenti tal-karozzi tal-prestazzjoni.
3. Al5052-H32 / Al5083-H111
· Proprjetajiet:Kontenut għoli ta 'manjeżju li jipprovdi reżistenza superjuri għall-korrużjoni tal-ilma mielaħ. Duttili ħafna.
· Makkinabilità:Fqir għat-tħin ta 'preċiżjoni. L-aluminju artab għandu tendenza li jgħaqqad il-flawtijiet tal-mitħna tat-tarf, li jifforma Xifer Mibni-Up Edge (BUE) u jħalli burrs tul it-truf maqtugħin.
· L-Aħjar Użu:Kompartimenti tal-baħar, folja tal-metall iwweldjati/strutturi ibridi bil-magni.
Proprjetajiet Mekkaniċi u Indiċi tal-Maċinabilità tal-Ligi tal-Aluminju CNC
|
Liga tal-Aluminju |
Qawwa ta' Rendiment (MPa) |
Ebusija (HB) |
Indiċi tal-Maċinabilità |
Kwalità Anodizzanti |
Indiċi tal-Ispiża tal-Materja Prima |
|
Al6061-T6 / T651 |
276 |
95 |
80%(Tajjeb) |
Eċċellenti |
1.0x |
|
Al7075-T6 / T6511 |
503 |
150 |
100%(L-aħjar) |
Moderat |
1.8x |
|
Al2024-T3 |
345 |
120 |
85%(Tajjeb) |
Fqira (Diskuluri) |
1.6x |
|
Al5052-H32 |
193 |
60 |
50%(Gummy) |
Tajjeb |
0.9x |
|
Al6082-T6 |
260 |
95 |
80%(Tajjeb) |
Eċċellenti |
1.1x |
L-implimentazzjoni ta' Flussi ta' Ħidma tad-DFM Bikrija b'Makkinarju Dazao
L-applikazzjoni ta' dawnlinji gwida tad-disinn cnc tal-aluminjumatul l-iżvilupp inizjali tal-prodott jelimina l-ordnijiet għaljin tal-bidla tal-inġinerija (ECOs) ladarba l-għodda tkun għaddejja.
FlXiamen Dazao Makkinarju, It-tim tal-inġinerija tagħna jappoġġja xerrejja u disinjaturi fil-Fażi ta 'tlestija ta' 80% CAD. Billi tħaddem simulazzjonijiet awtomatizzati tal-mogħdija tal-għodda CAM u analiżi tal-munzell ta' tolleranza-up qabel ma jinqata' l-istokk, Dazao jgħin lill-klijenti jiksbu:
1. Tnaqqis tal-Ħin taċ-Ċiklu:L-ottimizzazzjoni tar-raġġi interni u l-fond tal-but tnaqqas il-ħin tal-magni b'20% sa 35%.
2. Assigurazzjoni tal-Kwalità:TagħnaIATF16949 proċeduri ta 'spezzjoni ta' kwalità ta 'preċiżjonijiżguraw ċertifikazzjonijiet sħaħ tas-sħana tal-materja prima, verifika dimensjonali CMM, u ttestjar tal-gauge tal-pin ottiċi fuq il-karatteristiċi kollha bil-kamin, u ttestjar tal-gauge tal-brilli ottiċi fuq il-karatteristiċi kollha bil-kamin.
3. Costing trasparenti:L-identifikazzjoni ta' karatteristiċi ta'-tolleranza żżejjed tippermetti lill-inġiniera li jħallu speċifikazzjonijiet mhux-kritiċi qabel ma tibda l-produzzjoni.

FAQs
01.Għaliex makkinists mibegħda default CAD blokk tolleranzi bħal ± 0.005 in?
02.Kif nipprevjeni li partijiet tal-pjanċa tal-aluminju rqiqa jitgħawweġ wara t-tħin?
03.Għaliex il-boltijiet ta 'l-istainless steel jaħtfu fil-ħjut ta' l-aluminju wara l-anodizzar ta 'hardcoat?
04.Għandi nagħżel 6061-T6 jew 6061-T651 għal partijiet tal-aluminju tal-but fil-fond?
05.X'inhi l-eħfef bidla ġeometrika biex telimina ċ-chatter fuq il-ħitan tal-but?
06.Kif nista' nevita ħlasijiet ta' setup żejda għal karatteristiċi angolati fuq VMCs ta' 3 assi?