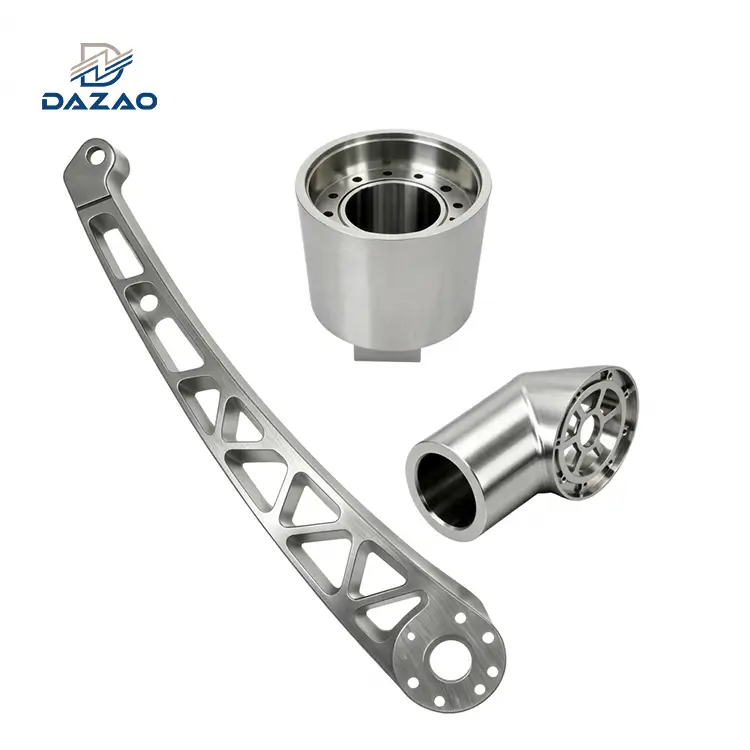
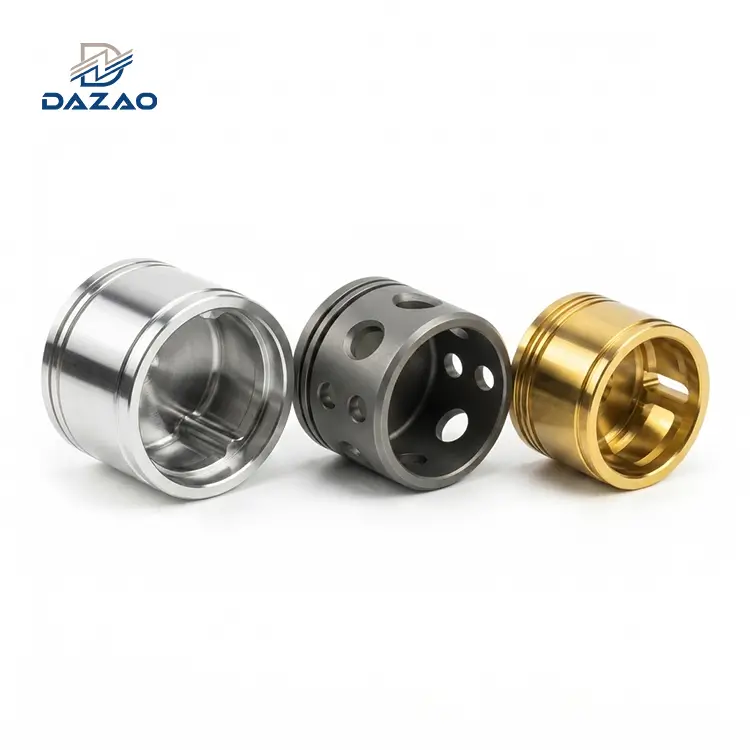
Makkinar tal-aluminju bil-billettajipproduċi komponenti strutturali, ta' porożità żero-b'subtractivemakkinar CNC bil-billetta solidaminn stokk estruż, irrumblat, jew kontinwu-ikkastjat. Filwaqt li r-rati ta' ruttam ta' materja prima ħafna drabi jaqbżu t-80%, l-għażla ta' temperamenti meħlusa mill-istress-(bħal6061-T651jew7075-T651) flimkien ma 'protokolli simetriċi ta' roughing jipprevjenu t-tgħawwiġ tal-parti kkawżat minn rilaxx ta 'stress residwu intern. Għal volumi ta' produzzjoni taħt 500 sa 1,000 unità,makkinar billetta aluminjujelimina l-ħinijiet iebsa tal-għodda u l-ispejjeż tal-amortizzazzjoni assoċjati mad-die casting.
Billet vs Cast vs Aluminju Falsifikat: Realtà Metallurġika u Limiti Mekkaniċi
Fil-manifattura ta 'preċiżjoni,billetta aluminjutirreferi għal stokk solidu semi-lest prodott permezz ta' ikkastjar kontinwu, estrużjoni bis-sħana, jew irrumblar. B'differenza mill-ikkastjar ta' -netti-forma,Makkinar CNC minn aluminju solidutiddependi kompletament fuq it-tneħħija tal-materjal sottrattiva biex tinkiseb il-ġeometrija nominali finali. Inġiniera li jfittxu linja bażi usa 'fuq il-proprjetajiet ġenerali tal-liga jistgħu jikkonsultaw tagħnagwida fundamentali tal-magni CNC tal-aluminju.
Is-setturi industrijali bħall-ajruspazju, l-isport bil-mutur, l-immaniġġjar tas-semikondutturi, u r-robotika kirurġika jagħtu prijoritàbil-makna minn aluminju billettakomponenti minħabba prevedibbiltà strutturali. Die castings iġorru riskji inerenti ta 'porożità interna idroġenu, vojt jinxtorob, u inklużjonijiet ossidu. Għal paragun profond-ads fuq alternattivi mitfugħa, irrevedi tagħnagwida dedikata tal-magni CNC tal-aluminju fondut. Billet aluminju CNC partijietjoffru matriċi materjali kontinwi u densi li jiggarantixxu siġillar ermetiku, saħħa dielettrika uniformi tat-tkissir, u rispons mekkaniku konsistenti taħt tagħbijiet ta 'għeja ċiklika.

Mikrostruttura, Rati ta' Difetti Void, u Tqabbil tal-Proprjetà Mekkanika
Biex tagħżel il-proċess tal-manifattura korrett għall-komponenti strutturali, l-inġiniera għandhom jevalwaw il-karatteristiċi tal-kannizzata tal-kristall interna u tal-fluss tal-qamħ ta 'kull format ta' stokk:
1. Aluminju fondut (eż., A380, A356):Metall likwidu jitferra ġo kavità tal-moffa. Is-solidifikazzjoni tagħti struttura mikrokristallina isotropika u dendritika. Huwa suxxettibbli għall-qbid tal-gass, mikro-jinxtorob, u segregazzjoni lokalizzata tal-fażijiet tas-silikon, li jillimitaw is-saħħa tat-tensjoni aħħarija (Rm) u l-ħajja tal-għeja ċiklika.
2. Stokk tal-Aluminju Billet (eż., 6061-T651, 7075-T651):Ingotti fonduti solidi maħduma mekkanikament permezz ta 'preses ta' estrużjoni jew rolling mills. Din id-deformazzjoni tal-plastik lonġitudinali tkisser in-netwerks dendritiċi, tallinja l-istrutturi tal-qamħ tul l-assi mekkaniku primarju, u tagħlaq mikro-vojt.
3. Magħluq-Forġar tad-Die:Preformi solidi deformati taħt pressjoni idrawlika multi-direzzjonali fi ħdan dies kontorjati. Il-forġa tiġġenera fluss kontinwu tal-qamħ li jdawwar direttament madwar il-ġeometrija esterna tal-parti.
|
Proprjetà Mekkanika u Fiżika |
Billet Aluminju (Pjanċa 6061-T651) |
Die Cast Aluminum (A380.0 Bħala-Cast) |
Aluminju falsifikat (forġa 6061-T6) |
|
Qawwa tar-Rendiment (Rp0.2) |
276 MPa (40.0 ksi) |
160 MPa (23.2 ksi) |
276 MPa (40.0 ksi) |
|
Qawwa aħħarija tat-tensjoni (Rm) |
310 MPa (45.0 ksi) |
324 MPa (47.0 ksi) |
310 MPa (45.0 ksi) |
|
It-titwil fil-waqfa (A5) |
12% sa 17% |
3.5% |
12% sa 15% |
|
Modulu Elastiku (E) |
68.9 GPa |
71.0 GPa |
68.9 GPa |
|
Limitu tal-Għeja (N=5×10⁸ ċikli) |
96.5 MPa (14.0 ksi) |
138 MPa (20.0 ksi - mhux intaljat) |
103 MPa (15.0 ksi) |
|
Void Intern & Rata ta' Difetti fil-Porożità |
< 0.01% (Hermetic grade) |
1.5% sa 5.0% (Teħtieġ impregnazzjoni) |
< 0.001% (Aviation structural) |
|
Orjentazzjoni tal-Konfini tal-Qamħ |
Direzzjonali (Aniżotropiku tul l-assi tar-roll) |
Isotropiku (dendriti mhux-direzzjonali) |
Kontort (Jsegwi l-ġeometrija tal-komponent) |
|
Ostaklu ta' Amortizzazzjoni ta' Għodda |
$0 (Żero spejjeż fissi tal-għodda) |
$15,000 sa $65,000+ (Kost tad-die tal-azzar) |
$25,000 sa $90,000+ (Imut tal-forġa) |
Anisotropija tal-Gran tal-Kristall u Orjentazzjoni tat-Tagħbija Strutturali
Filwaqt limakkinar CNC bil-billetta solidajagħti integrità strutturali superjuri għall-ikkastjar, ma taqbilx mas-saħħa dinamika multi-direzzjonali ta 'forġa apposta. Estruż jew irrumblatstokk tal-aluminju billettajuri anisotropija mekkanika:
Tensile Strength (Longitudinal L)>Tensile Strength (Long Transverse LT)>Qawwa tat-tensjoni (ST Trasversali Qasira)
In heavy-gauge rolled plates (>75 mm ħxuna), il-qasira -trasversali (ST) saħħa rendiment jistgħu jinżlu minn 10% sa 15% relattiva għad-direzzjoni lonġitudinali rolling (L). Waqt l-inġinerija ta' brackets cantilever ta'-tensjoni għolja jew manifolds li jżommu l-pressjoni-, l-assi tal-magni għandhom jallinjaw il-vettori tat-tensjoni massimi tul il-qamħ primarju tal-irrumblar tal-istokk.
L-għażla tal-liga u n-nassa tat-temper: Għaliex l-ispeċifikazzjoni ta' 6061-T6 twassal għal warping tal-parti
Għażla tal-liga korretta għalMakkinar ta 'preċiżjoni tal-aluminju tal-billettajirrikjedi l-ibbilanċjar tal-magni, il-proporzjon tas-saħħa-għall--piż, ir-reżistenza għall-korrużjoni, u l-istabbiltà dimensjonali ta' wara-magni.

Profili mekkaniċi ta' 6061-T651, 7075-T651, 2024-T351, u 5083-H111
· 6061-T651: Silikon-liga tal-manjeżju. Għażla standard għalmagni tal-prototip tal-aluminju billettau komponenti tal-produzzjoni. Karatteristiċi toughness għolja tal-ksur, weldjabbiltà, u rispons uniformi għall-anodizzar tat-Tip II u tat-Tip III (hardcoat).
· 7075-T651: Żingu-ligat, materjal strutturali ta'-qawwa għolja. Is-saħħa tar-rendiment taqbeż il-500 MPa. Użati għal paratiji aerospazjali, rockers ta' sospensjoni ta' tagħbija-għoli, u konnessjonijiet tar-robotika fejn hija meħtieġa l-ottimizzazzjoni tal-ebusija-għall--piż. Reżistenza għall-korrużjoni aktar baxxa minn ligi tas-serje 6000; teħtieġ kisjiet protettivi tal-wiċċ.
· 2024-T351:Ram-grad ta 'liga b'ebusija għolja ta' ksur u reżistenza għall-propagazzjoni ta 'xquq ta' għeja ċiklika. Komuni fil-membri tat-tensjoni strutturali aerospazjali. Weldability fqira u sensittivi għall-korrużjoni atmosferika.
· 5083-H111:Liga tal-manjeżju mhux-sħan-trattata. Iżomm is-saħħa mekkanika wara l-iwweldjar u juri reżistenza għolja għall-korrużjoni tal-ilma baħar. Speċifikat ta 'spiss għal housings tal-baħar u kmamar tal-vakwu semikondutturi.
T6 vs T651 Stress Gradjent Dynamics u Reżidwu Stress Relief
Standard li jispeċifikaT6minflokT651fuq tpinġijiet tekniċi huwa żball għali flmakkinar billetta aluminju.
· Il-Mekkaniżmu T6:Fl-ipproċessar standard T6, il-materjal jgħaddi minn trattament bis-sħana tas-soluzzjoni f'madwar 530 grad (986 grad F), segwit minn tifi immedjat ta' ilma kiesaħ-. L-uċuħ ta 'barra jiksħu u jikkuntrattaw malajr, filwaqt li l-qalba ta' ġewwa tibqa 'essa' termalment. Din id-dinamika tistabbilixxi gradjent ta 'tensjoni interna wieqaf: il-wiċċ ta' barra jidħol stress kompressiv (-80 MPa sa -120 MPa), filwaqt li l-qalba żżomm stress tat-tensjoni (+80 MPa għal +120 MPa).
· Il-Modalità tal-Ħsara:Meta -egħluq elettroniku b'kavità miftuħa jew spar strutturali jinqatgħu mill-istokk T6, it-tneħħija asimmetrika tal-materjal teqred dan l-ekwilibriju. Hekk kif il-qalba tat-tensjoni interna hija esposta, il-komponent immedjatament jitbaxxa 'l barra, u jikser it-tolleranzi tal-flatness.
· Is-Soluzzjoni T651:Fit-temper T651, il-mitħna mekkanikament tiġġebbed il-pjanċa b'1.5% sa 3.0% tat-tul permanenti tagħha immedjatament wara t-tifi u qabel it-tixjiħ artifiċjali. Din id-deformazzjoni tal-plastik ikkontrollata tqassam mill-ġdid u tinnewtralizza l-profil tal-istress residwu intern, u tnaqqas l-ogħla tensjonijiet interni għal taħt ± 15 MPa.
Ħut-Braxkun tal-Art: Stress Residwu, Streaks ta' Anodizzazzjoni, u Ixtri-biex-Ttajjar Nases tal-Ispejjeż
Il-gwidi tal-magni standard jinjoraw tliet fenomeni speċifiċi tal-art tal-ħanut-li jmexxu direttament ir-rati tal-fdalijiet, id-difetti kożmetiċi, u l-ispejjeż tal-produzzjoni tal-unità fiMakkinar CNC ta 'l-aluminju tal-billetta.
Tneħħija asimmetrika tal-Materjal u Kontroll tad-Distorsjoni f'Kavitajiet Fondi
Meta hogging out bwiet strutturali fil-fond fejntneħħija tal-materjal tal-aluminju billettajaqbeż 75% sa 85% tal-volum tal-istokk tal-bidu, anke pre-miġbudT651materjal jista 'medd jekk il-mogħdijiet tat-tqattigħ huma pprogrammati mingħajr kumpens ta' stress.
Jekk operatur jikklampja pjanċa ta 'ħxuna ta' 50 mm f'morsa pnewmatika standard u jtaħħan kavità fond ta '42 mm minn naħa waħda biss, iż-żona kompressiva tal-wiċċ ibbilanċjat tiġi eliminata. Il-ġilda tal-qiegħ un-maknata ġġiegħel lill-art tal-parti titgħawweġ 'il fuq fi pruwa konkava (0.30 mm sa 1.20 mm fuq medda ta' 300 mm).
Dazao Shop-Protokoll tal-Mitigazzjoni tal-Art
1. Irħas simmetriku -Flip-Aħrax:Makkinarju 50% tal-volum tal-istokk mhux maħdum minn Wiċċ A, aqleb il-komponent għall-magna Wiċċ B, u rilaxx forzi tal-ikklampjar biex tippermetti eżenzjoni naturali mill-istress qabel ma twettaq semi-passes tal-irfinar.
2. Tixjiħ Intermedju Naturali/Termali:Għal housings ta' preċiżjoni ultra-li jeħtieġu tolleranzi ġeometriċi aktar stretti minn ±0.015 mm, il-partijiet jgħaddu minn ċiklu termali ta' ħelsien mill-istress-sub-kritiku ta' 160∘Ċ għal 4 sigħat bejn it-tħaffir u l-irfinar finali.
3. Fixtures tal-Kklampjar diżakkoppjati:Ix-xedaq tal-morsa mekkaniċi riġidi jintroduċu clamping-deflessjoni elastika indotta. Dazao tutilizza ċokkijiet tal-vakwu ddedikati u xedaq artab tal-aluminju li jistgħu jinħadmu apposta li jappoġġaw il-partijiet mingħajr ma jinduċu mumenti ta 'liwi.

5-Axis Toolpaths u Ottika Anodizing Skulurazzjoni madwar Grain Asses
Ċaħda ta' kwalità komuni għal multi-assibilletta aluminju 5 assi makkinarjinvolvi banding tal-kulur, strixxi ottiċi, u varjazzjonijiet ta 'riflettività wara l-anodizzar sulfuriku tat-Tip II.
Il-Kawża Għerq
L-istokk tal-billetta estruż karatteristiċi ħbub tawwalija paralleli mal-assi tal-estrużjoni. Waqt il-magni tal-aluminju tal-billetta 5 assi, il-bidliet kontinwi tal-vettur tal-mogħdija tal-għodda jesponu pjani tal-kristall differenti għall-wiċċ maqtugħ:
· Uċuħ lonġitudinali (L):L-għodda tal-qtugħ taqsam tul il-konfini tal-qamħ. L-inċiżjoni kimika ta' pre-anodizzazzjoni tneħħi l-materjal b'mod uniformi, u tagħti finitura spekulari u tleqq.
· Trasversali/Uċuħ tat-tarf-Qamħ (ST):L-għodda taqsam direttament mat-truf tal-konfini tal-qamħ. L-inċiżjoni kimika inter-granulari sseħħ b'mod aktar aggressiv, u tipproduċi mikro-pitting. Dan ibiddel l-indiċi refrattiv tal-wiċċ, u b'hekk il-film anodizzat jidher viżibilment aktar skur u aktar imċajpar taħt dawl dirett.
Standardizzazzjoni tal-Finitura tal-wiċċ Dazao
Biex tinkiseb uniformità ottika konsistenti fuq uċuħ skolpiti b'ħafna-assi:
1. Kontroll tal-Akkwist tal-Materja Prima:Speċifika pjanċi omoġenji-kontinui-cast jew cross-irrumblati b'ħbub fini omoġenji aktar milli stokk ta' bar estruż dirett-standard għal partijiet kożmetiċi.
2. Kundizzjonament tal-wiċċ tal-blast:Applika 120-malji awtomatizzati żibeġ tal-ħġieġ blast bi 0.35 MPa (50 PSI) pressjoni taż-żennuna. Dan il-kesħa-jaħdem is-saff ta 'barra minn 15 μm sa 25 μm, mekkanikament omoġenizza l-matriċi tal-kristall tal-wiċċ u jelimina d-differenzi fir-riflettività fid-direzzjoni tal-qamħ qabel l-anodizzar.
Ixtri-biex-Fly Proporzjon Realtajiet u Sewwieqa tal-Ispejjeż taċ-Ċiklu tal-Maċinazzjoni
F'komponenti ta'-kumplessità għolja, il-proporzjon Buy-to-Fly (BTF) huwa l-mutur primarju ta'ispiża tal-magni tal-aluminju billetta. Għal tqassim sħiħ tal-prezzijiet tal-materja prima, id-deprezzament tal-għodda, u r-rati tas-siegħa tal-magni, ikkonsulta tagħnaanaliżi dettaljata tal-ispiża tal-magni CNC tal-aluminju.

Ħafna mudelli ta 'akkwist jassumu bi żball li volum għoli ta' ruttam huwa kkumpensat fil-biċċa l-kbira minn krediti ta 'riċiklaġġ tal-metall skreppjat. F'ambjenti ta 'produzzjoni, id-dħul irkuprat minn ċipep tar-ruttam jammonta għal inqas minn 8% sa 12% tal-ispiża inizjali tax-xiri tal-materja prima.
Is-sewwieq tal-ispiża vera huwa l-Ħin tat-Tħaddim tal-Magħżelmeħtieġa biex tneħħi volumi kbar ta 'aluminju solidu permezz ta' mogħdijiet ristretti.
Deep Pocket Corner Radii: Il-Multiplikatur tal-Ispejjeż Esponenzjali
Meta but strutturali jkun fih proporzjon ta' fond-għa-kantuniera-raġġ (D/R) li jaqbeż il-5:1, ma jistgħux jintużaw għodod ta' roughing dinamiċi standard.
Minflok tuża mitħna tat-tarf dinamika riġida ta' ∅20 mm b'rati għoljin ta' għalf (vf=6,000 mm/min), il-programmatur CNC għandu juża mitħna tat-tarf tal--sporġenza twila ∅6 mm li taħdem b'rati ta' għalf imnaqqsa (vf=1,200 mm/min) biex tiġi evitata t-tgħawwiġ tal-għodda, il-marki taċ-ċatt, u l-ksur tal-cutter. Dan iżid il-ħinijiet taċ-ċiklu bi 300% sa 500% fuq volumi ta 'karatteristiċi nominali identiċi.
Dazao Dynamic Roughing Cost-Qafas għat-Tnaqqis
· Tħin Volumetriku ta'-Effiċjenza Għolja (HEM):Uża-mogħdijiet trokojdali b'veloċità għolja li jżommu angolu kostanti ta' ingaġġ tal-għodda radjali (θeInqas minn jew ugwali għal 40∘), keeping chip thickness constant and maximizing material removal rates (MRR >800 ċm3/min f'6061-T651).
· Inġinerija Modulari Multi-Biċċa DFM Re-:Jekk disinn integrali jiġġenera proporzjon BTF ogħla minn 10:1, l-inġinerija Dazao tevalwa l-qsim tal-istruttura monolitika f'żewġ sub-assemblaġġi li jingħaqdu ma 'xulxin imwaħħla minn pinnijiet ta' kavilji ta 'preċiżjoni u qfieli strutturali. Dan l-approċċ inaqqas il-konsum tal-materja prima sa 60% u jnaqqas il-ħinijiet taċ-ċiklu b'aktar minn 45%.
Fluss tax-Xogħol tal-Proċess tal-Manifattura CNC għal Komponenti tal-Aluminju Billet
Eżekuzzjoni ta 'preċiżjoni matul il-proċess tal-magni tal-billetta tal-aluminjuteħtieġ kontroll sistematiku tal-fluss tax-xogħol mill-preparazzjoni tal-materja prima sal-eżekuzzjoni finali tal-mogħdija tal-għodda b'diversi assi.
Skwadrar ta' Stokk, Trasferiment ta' Datum, u De-Ossidazzjoni tal-wiċċ
Preċiżjoni-għolimakkinar tal-blokka tal-aluminju tal-billettajibda bis-serrar ta' blanks rettangolari jew billetti ċirkolari minn master stock b'konċessjoni tal-magni miżjuda ta' 3.0 mm sa 5.0 mm għal kull naħa.
1. De-Ossidazzjoni tal-wiċċ:L-istokk tal-billetta estruż u rrumblat juri saff estern ossidizzat b'ebusija mikro-irregolari. Li tiffaċċja s-sitt naħat kollha tneħħi dan is-saff tal-wiċċ u tistabbilixxi perpendikularità fi ħdan ± 0.010 mm.
2. Stabbiliment ta' Datum Primarju:Tliet datums primarji (A, B, C) huma mmaxinjati fl-ewwel setup. Toqob ta' l-għodda dedikati jew uċuħ ta' referenza ta' barra ta' l-art ta' preċiżjoni jipprevjenu ċaqliq kumulattiv tad-datum waqt sekwenzi ta' makkinar multi-setup.

Kinematika tal-Magni: 3-Twaħħil tal-Assi vs Preċiżjoni ta' Setup Uniku ta' 5 Assi
L-għażla tal-kinematika xierqa tal-magna tiddetta direttament ir-ripetibbiltà dimensjonali, it-tolleranzi tal-pożizzjoni vera ġeometrika, u l-ħinijiet ġenerali taċ-ċiklu għalPartijiet CNC ta 'l-aluminju tal-billetta. L-inġiniera jistgħu jirreferu għal tagħnagwida tat-tolleranzi tal-magni CNC ta 'l-aluminju standardgħal klassifikazzjonijiet ta' preċiżjoni dettaljati.
· Makkinar bi 3 Assi:Jirrikjedi minn tlieta sa sitt setups ta' attrezzaturi individwali biex jipproċessaw ġeometriji priżmatiċi. Kull reclamp tal-biċċa tax-xogħol tintroduċi żbalji ta 'trasferiment tad-datum (± 0.025 mm sa ± 0.050 mm), iżidu l-overhead tax-xogħol u l-munzell ta' tolleranza ġeometrika-up.
· Makkinar Simultanju ta' 5 Assi:Ċentru tat-trunnion ta' 5-assi jippermetti l-ipproċessar ta'-setup wieħed ta' ħames uċuħ aċċessibbli. It-tolleranzi tal-pożizzjoni vera tal-linji ċentrali tat-toqba kritiċi għad-datums ta' lokalizzazzjoni ta' barra jistgħu jinżammu f'±0.010 mm. F'manifolds idrawliċi kumplessi, portijiet ta 'fluwidu ta' angolu kompost fond huma mmaxinjati mingħajr attrezzaturi ta 'angolu kompost apposta.
|
Konfigurazzjoni tal-Maċinazzjoni |
Kwantità Setup |
Datum Stack-up Riskju |
Kapaċità ta' Tolleranza Ġeometrika |
Spejjeż fis-Siegħa tal-Magni |
|
Mitħna Vertikali 3-Assi |
4 sa 6 Setups |
Għoli (±0.050 mm) |
Flatness: 0.025 mm, Pożizzjoni: ± 0.035 mm |
Baxxa ($45 sa $65/hr) |
|
Mitħna Orizzontali b'4 Assi (HMC) |
2 Setups |
Moderat (±0.020 mm) |
Flatness: 0.015 mm, Pożizzjoni: ± 0.020 mm |
Medju ($75 sa $95/hr) |
|
5-Axis Trunnion Center |
1 sa 2 Setups |
Minimi (±0.008 mm) |
Flatness: 0.008 mm, Pożizzjoni: ± 0.010 mm |
Ogħla ($110 sa $150/hr) |
-Dinamika tat-Tħin b'Veloċità Għolja, Kisi tal-Għodda, u Prevenzjoni tat-Xfer Mibnija-
Sottrattivmakkinar billetta aluminjujinvolvi rati estremi tat-tneħħija tal-materjal (MRR) fejn l-ingaġġ tal-għodda tal-qtugħ, il-ġestjoni termali u l-evakwazzjoni taċ-ċippa jiddettaw l-integrità tal-wiċċ u l-istabbiltà dimensjonali.
1. Kinematika, Radial Chip Thinning, u Harmonic Chatter Suppression
Meta tħaffef stokk tal-aluminju bil-billetta b'mogħdijiet trokoidali dinamiċi fejn ingaġġ radjali (ae) hija inqas minn 30% tad-dijametru tal-cutter (Dc), il-ħxuna attwali taċ-ċippa (hmax) huwa ferm irqaq mill-għalf ipprogrammat għal kull sinna (fz). Il-makkinisti għandhom japplikaw kumpens għat-traqqiq taċ-ċippa radjali biex iżommu tagħbija xierqa taċ-ċippa u jipprevjenu t-tħakkik tal-għodda:

· Għażla tal-Ġeometrija tal-Għodda:Imtieħen tat-tarf konfigurati bi spazjar differenzjali tal-flawt u angoli varjabbli tal-helix (37∘/40∘/45∘) tfixkel l-akkoppjar tal-frekwenza armonika waqt il-profil tal-but fil-fond, u telimina ċ-chatter riġenerattiv.
· Disinn tal-Angolu tar-Rake:Angoli primarji pożittivi bejn 15∘u 22∘tnaqqas ir-reżistenza tal-qtugħ tat-tarf tat-tqattigħ, tnaqqas it-temperaturi tat-tqattigħ taħt il-punt ta 'adeżjoni tal-plastik.
2. Sottostrati tal-Għodda tal-Qtugħ u Metallurġija Speċjalizzata tal-Kisi
Ligi tal-aluminju juru affinità kimika qawwija għal elementi li jgħaqqdu (bħal kobalt) f'għodda tal-karbur tat-tungstenu. F'temperaturi ta' shear lokali bejn 200∘C u 350∘C, l-aluminju jinfirex kimikament u pressjoni-iwweldja fuq il-wiċċ tar-rake, u jiżviluppa Xifer Mibni-Up (BUE).
L-għażla tat-trattament tal-wiċċ tal-għodda korretta hija obbligatorja biex tiġi evitata l-adeżjoni:
|
Materjal tal-Għodda u Tip ta' Kisi |
Ebusija tal-kisi (HV) |
Koeffiċjent tal-frizzjoni (μ vs Azzar/Al) |
Temperatura Massima tas-Servizz |
Kompatibilità Kimika mal-Aluminju Billet |
|
Mikro-Karbur Illustrat Mhux miksi |
1,600 sa 1,800 |
0.30 sa 0.40 |
600∘C |
Tajjeb:Mirror-flawtijiet illustrati (Ra<0.05 μm) minimize mechanical keying. |
|
Diborur tat-titanju ( TiB2TiB2 ) PVD |
3,000 sa 3,500 |
0.15 sa 0.22 |
850∘C |
Eċċellenti:Kimikament inerti għal aluminju mhux-ħadid; jipprevjeni l-iwweldjar sekondarju. |
|
Djamant-Bħal Karbonju (DLC / ta-C) |
4,000 sa 6,000 |
0.05 sa 0.10 |
450∘C |
Superjuri:Ultra-frizzjoni baxxa; ideali għall-irfinar ta'-veloċità għolja u artijiet irqaq. |
|
Djamant Polikristallin (PCD) Inserts |
8,000 sa 10,000 |
0.05 sa 0.08 |
700∘C |
Ħajja massima:Reżistenza estrema għall-ilbies tal-brix għal gradi għolja ta'-aluminju tas-silikon. |
|
TiAlN / AlCrN (Evita għall-Aluminju) |
3,200 sa 3,600 |
0.50 sa 0.70 |
900∘C |
Nuqqas Katastrofiku: L-aluminju fil-kisi joħloq ħruq kimiku immedjat. |
3. Mekkaniċi ta' Espansjoni Termali u Tkabbir ta' Parti fil--Proċess
L-aluminju għandu koeffiċjent għoli ta 'espansjoni termali (=23.1×10⁻⁶/K għal 6061-T651). Il-ħruxija b'veloċità għolja tiġġenera tagħbijiet termali lokalizzati sinifikanti. Jekk billetta strutturali kbira tissaħħan mit-temperatura ambjentali tal-ħanut (20∘C) għat-temperaturi tat-tqattigħ (45∘C), it-tkabbir dimensjonali lineari huwa kkalkulat bħala:
ΔL=L0⋅ ⋅ΔT
Għal pjanċa ta' 500 mm b'ΔT=25∘C:ΔL=500 mm×(23.1×10−6)×25=+0.288 mm
Espansjoni termali ta' +0.288 mm taqbeż it-tolleranzi standard tat-tpinġija (±0.025 mm). Jekk il-passes finali tal-irfinar jiġu esegwiti waqt li l-komponent jibqa 'sħun, il-parti lesta tiċkien barra mit-tolleranza hekk kif terġa' lura għat-temperatura ambjentali tal-kamra. Dazao japplika perjodi ta' tixrib termali u ċikli ta' kejl tal--magħżel tal-magna-sonda wara t-tqaxxir biex jivverifika l-ekwilibriju qabel id-dimensjonar finali.
4. Strateġija ta' Kunsinna tal-Kessiħ: -Pressjoni Għolja TSC vs. Għargħar vs. MQL
Evakwazzjoni effettiva taċ-ċippa tipprevjeni t-tqattigħ mill-ġdid- taċ-ċippa, l-iġġammjar tal-għodda, u l-grif tal-wiċċ fil-bwiet fil-fond:
· -Pressjoni Għolja mill--Likwid tat-tkessiħ tal-magħżel (TSC f'7.0 MPa/1000 PSI):Ġettijiet ta' fluwidu ta'-veloċità għolja li joħorġu direttament mit-tarf tal-qtugħ ikissru ċipep ta' l-aluminju fil-fibra kontinwi f'labar qosra u nefħuhom minn ħofor aktar profondi minn 50 mm. Dan jipprovdi stabbilizzazzjoni termali madwar il-biċċa tax-xogħol.
· Lubrikazzjoni ta' Kwantità Minima (MQL):Qtar taż-żejt ester sintetiku aerosolizzat (1 μm sa 5 μm) imwassal b'arja kkompressata nadifa f'0.6 MPa. L-MQL jelimina l-ispejjeż tar-rimi tal-likwidu u x-xokk termali fuq l-għodod tal-karbur, iżda jeħtieġ-barnużi tal-egżost tal-arja ta 'veloċità għolja biex jitneħħew l-ippakkjar taċ-ċippa minn bwiet blind vertikali fondi.
· Coolant ta' l-Għargħar Standard (0.4 MPa sa 0.8 MPa):Effective for external profile milling, but lacks the kinetic energy required to evacuate deep enclosed cavities, resulting in chip re-cutting and degraded surface finishes (Ra >1.6 μm).
Disinn għall-Manifattura (DFM) Regoli għall-Aluminju Billet bil-Makina
L-ottimizzazzjoni tal-ġeometrija tal-komponenti tnaqqas il-ħin ta' tħaddim-tal-magna u ttaffi r-riskji tar-ruttam f'billetta aluminju għall-magni ta ' preċiżjoni. Għal reviżjoni komprensiva tar-regoli tal-immudellar, esplora tagħnalinji gwida tad-disinn tal-magni CNC tal-aluminju.

Fond tal-but-għal-Proporzjonijiet tar-radju, ħxuna tal-ħajt, u Fond tal-ħajt
· Radji tar-rokna tal-but:Żomm ir-raġġ tal-kantuniera R Ikbar minn jew ugwali għal 0.2×Fond tal-but H. Għal fond tal-but ta '40 mm, speċifika raġġ tal-kantuniera intern ta' mill-inqas R8 mm. Dan jippermetti mitħna tarf riġida ta '∅12 mm jew ∅16 mm biex tlesti l-profil mingħajr deċelerazzjoni kontinwa tal-kantuniera jew chatter.
· Limiti tal-Ħxuna tal-Ħitan: Avoid wall thicknesses below 0.8 mm on tall unsupported vertical fins (H/t>10). Il-pressjonijiet tal-ġenb tal-għodda tal-qtugħ- jikkawżaw ħitan irqaq jiddevjaw elastikament waqt il-magni, u joħolqu żbalji taper u marki ta' chatter.
· It-Toqob Tapped:Il-fond tal-ingaġġ tal-ħajt m'għandux jaqbeż 2.0 × Dijametru nominali tal-ħajt (2D). L-ingaġġ tal-ħjut tal-passat 2D ma jipprovdi l-ebda żieda li tista' titkejjel fis-saħħa tal-ġbid-out f'6061-T651 u żżid ir-riskji ta' ksur tal-vit waqt it-tapping ta' toqba blind.
Anodizing Dimensjonali Tkabbir u Preċiżjoni Tolleranza Tolleranza Tolleranza
L-anodizzar huwa kisi ta 'konverżjoni li jikkonsma metall bażiku u joħloq saff ta' ossidu tal-aluminju fuq il-wiċċ ta 'barra. Meta tipprepara tpinġijiet tal-produzzjoni, l-inġiniera għandhom jagħtu kontSpeċifikazzjonijiet ta 'anodizzar ta' hardcoat tat-Tip II u tat-Tip IIIbiex tikkalkula ċ-ċaqliq dimensjonali ta' wara-trattament matul l-istadju tal-immudellar CAD:
ΔDimensjoni tal-wiċċ (Kull Wiċċ)=+(Ħxuna totali tal-kisi×0.50)
ΔDjametru ta' Barra (OD)=+(2×Ħxuna totali tal-kisi×0.50)=+Ħxuna totali tal-kisi
ΔDjametru Ġewwa (ID)=-(2×Ħxuna totali tal-kisi×0.50)=-Ħxuna totali tal-kisi
· MIL-A-8625 Tip II Anodizzar (Klassi 1 & 2):Il-ħxuna tipika tal-kisi totali hija 10 μm sa 20 μm (0.0004 in sa 0.0008 in). Nofs il-ħxuna tippenetra fis-sottostrat, u nofs tibni fuq barra. Id-dijametri jiżdiedu jew jonqsu b'10 μm Sa 20 μm.
· MIL-A-8625 Tip III Anodizzazzjoni Hardcoat:Il-ħxuna tal-kisi tvarja minn 45 μm sa 60 μm (0.0018 in Sa 0.0024 in). Id-dijametri ta 'barra jikbru sa 0.060 mm, filwaqt li d-dijametri tat-toqba ta' ġewwa jiċkienu b'0.060 mm.
Ġurnali ta' preċiżjoni li jġorru u toqob kritiċi tal-pinnijiet tal-kavilji b'tolleranzi H7 (Inqas minn jew ugwali għal +0.015 mm) għandhom jew jiġu mgħottija qabel l-iebsa jew l-anodizzar finali-mitħun/imqadded-.
Analiżi ta' Breakeven Ekonomika: Meta Tgħaddi minn Billet CNC għal Castings
Għażla bejnbilletta vs aluminju fondut CNCil-magni jeħtieġ li jiġu analizzati investimenti ta' għodda ta' inġinerija mhux rikorrenti (NRE) kontra l-volumi ta' produzzjoni.
|
Parametru |
Solidu Billet CNC Machining |
Għoli-Die Casting bi Pressjoni (HPDC) + CNC |
Magħluq-Die Forging + CNC Finish |
|
Għodda Inizjali / Kost tal-Moffa (NRE) |
$0 |
$25,000 sa $60,000+ |
$35,000 sa $80,000+ |
|
L-Ewwel Artikolu Spezzjoni (FAI) Lead Time |
3 sa 7 Ijiem |
8 sa 14-il Ġimgħa |
12 sa 18-il Ġimgħa |
|
Flessibilità ta' Iterazzjoni tad-Disinn |
Immedjat (aġġornament tal-kodiċi G-) |
Spiża Għolja (modifika tal-moffa minn $5k sa $20k) |
Spiża Estrema (Meħtieġ die ġdid) |
|
Rendiment tal-Materjal / Perċentwal ta' Ruttam |
60% sa 90% Swarf |
5% sa 10% Telf Trim |
10% sa 15% Telf Flash |
|
Ħin taċ-Ċiklu tal-Magħżel tal-Maċinazzjoni |
Twil (100% sottratt) |
Qasira (Irfina d-datums kritiċi biss) |
Qasira (Irfina d-datums kritiċi biss) |
|
Run Ottimal tal-Produzzjoni Ekonomika |
1 sa 500 unità |
2,500 sa 100,000+ unità |
1,000 sa 50,000+ unità |
Għodda NRE vs Mudelli ta' Amortizzazzjoni tal-Prezz tal-Biċċa Unità
At small quantities (1 to 500 pieces), billet machining delivers the lowest total program cost by eliminating five-figure tooling outlays. When scaling into sustained high-volume production (>2,500 biċċa fis-sena), die casting bi pressjoni għolja-jamortizza l-investimenti inizjali tal-għodda malajr permezz ta' ħinijiet taċ-ċiklu ta' taħt-minuta.
NPI Prototyping Aġilità u Eżekuzzjoni ta 'Ordni ta' Bidla fl-Inġinerija
Matul il-fażijiet ta 'Introduzzjoni ta' Prodott Ġdid (NPI), il-ġeometriji tal-prodott jinbidlu ta 'spiss. Li timmodifika kustilja interna jew but tas-sensor fuqPartijiet tal-aluminju bil-makna CNC bil-maknateħtieġ reviżjoni tal-programm CAD/CAM kompluta f'sigħat bi spiża żero għall-għodda.
Il-modifika ta' moffa ta' die-ikkastjar tal-azzar imwebbes ħafna drabi teħtieġ proċessi bil-mod tal-iwweldjar tal-EDM jew bini mill-ġdid ta' die kompluti, li jdewwem il-ħinijiet tal-produzzjoni b'ġimgħat.
Preċiżjoni Billet Manifattura u Verifika tal-Kwalità f'Dazao
Jipproduċu affidabbli,-preċiżjoni għoljabilletta CNC partijietjeħtieġ kontroll strett fuq it-tempera tal-materja prima, il-metodi tal-ikklampjar, u l-eżekuzzjoni tal-mogħdija tal-għodda:
1. Dejjem speċifikaT651ittempra fuq T6 standard għal komponenti strutturali ta'-materjal-tneħħija għolja biex jipprevjenu t-tgħawwiġ ta' wara-magni.
2. Innewtralizza l-istress residwu intern permezz ta' sekwenzi simmetriċi ta' roughing u twaħħil diżakkoppjat, ta' stress baxx-qabel it-tlestija-makkinar.
3. Immaniġġja proporzjonijiet Buy-to-Fly u proporzjonijiet tar-raġġ tal-kantuniera (H/R Inqas minn jew ugwali għal 5:1) matul il-fażi DFM biex tevita spejjeż mhux-lineari tal-ħin taċ-ċiklu tal-magni.
Xiamen Dazao Makkinarju jopera 3 assi avvanzati, 4 assi orizzontali, u ddedikatiservizzi ta' makkinar CNC b'ħafna -assi 5 assibl-użu ta' ċentri ta'-trunnion ta' riġidità għolja. B'-Magni tal-kejl tal-koordinati (CMM) u profilometri ottiċi ta' Zeiss interni, Dazao jagħti ċertifikatiMakkinar ta 'preċiżjoni tal-aluminju tal-billettaservizzi għal prototipi strutturali u ġiri ta' produzzjoni.

Mistoqsijiet Frekwenti dwar Billet Aluminum Machining
01.Għaliex pjanċa tal-aluminju 6061 b'ħitan irqiq-imwarrab wara t-tħin CNC?
02.L-aluminju tal-billetta huwa dejjem aktar b'saħħtu minn aluminju fondut jew falsifikat?
03.X'jikkawża varjazzjonijiet blotchy tal-kulur meta anodizzaw partijiet tal-billetta bil-makna ta '5 assi?
04.Għaliex proporzjon għoli Buy-to-Fly iżid l-ispejjeż tal-magni tal-billetta b'mod tant sinifikanti?
05.Kemm għandhom ikunu fondi toqob bil-kamin f'komponenti bil-makna 6061-T651?
06.Kif ir-raġġi tal-kantunieri interni jaffettwaw l-ispejjeż tal-magni fil-bwiet profondi tal-aluminju?