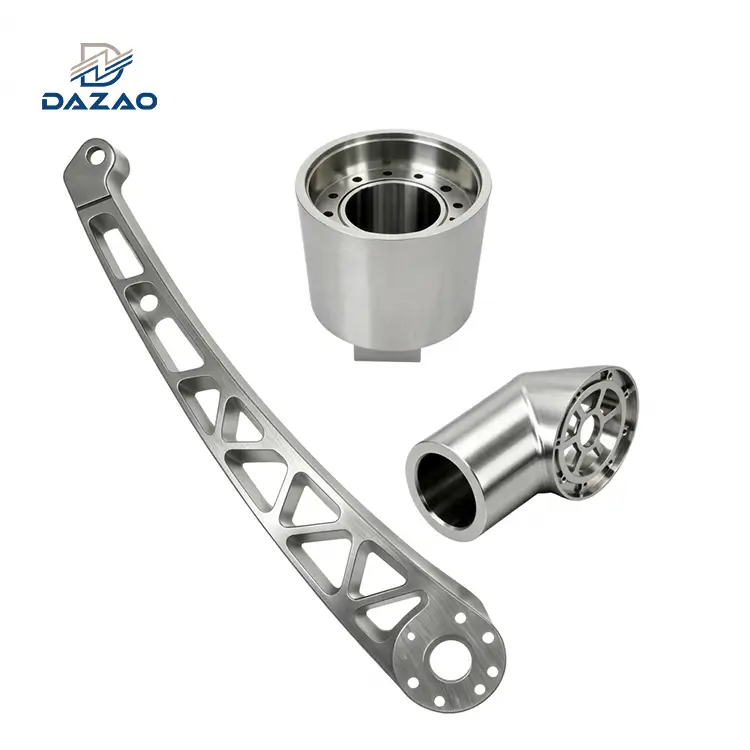
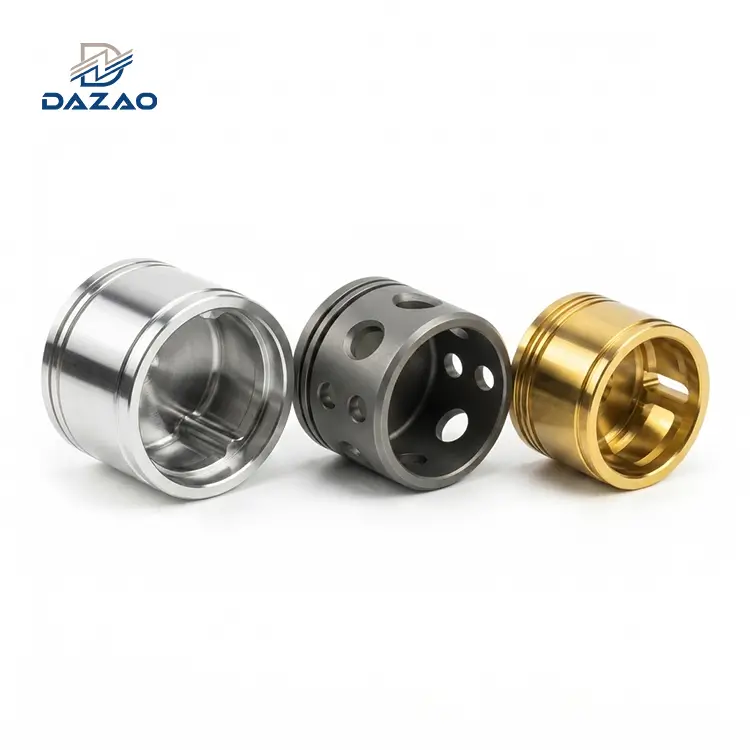
Il-kombinazzjoni tal-ikkastjar tal-forma qrib -net-ma' makkinar CNC multi-assi tnaqqas l-iskart tal-materja prima b'40% sa 70% meta mqabbel mat-tħin tal-billetta solida, iżda teħtieġ kontroll strett tal-fond tal-ġilda tal-ikkastjar (0.5 mm sa 1.0 mm), abrażività tal-fażi tas-silikon (8.5% sa 9.38% tal-gass tas-sottosuperfiċje) u Abrasiveness tal-gass Si Din il-gwida teknika tiddeskrivi parametri preċiżi tat-tqattigħ, sottostrati tal-għodda, allowances tal-istokk tal-magni, u regoli tad-disinn tal-apparat biex jinkisbu tolleranzi ta '±0.010 mm u finituri tal-wiċċ Ra 0.8 µm fuq partijiet tal-aluminju fondut.
Fundamenti tal-Maċinazzjoni CNC tal-Aluminju Cast: Qarib-Net-Forma Tilħaq il-Preċiżjoni
Makkinar tal-aluminju fondut jirrappreżenta l-intersezzjoni ta '-volum għoli qrib il-formazzjoni tal-metall tal-forma-nett- u manifattura sottrattiva ta' preċiżjoni. Minflok ma hogging volumi massivi ta 'materja prima minn stokk solidu maħdum, l-inġiniera jispeċifikaw proċessi ta' ikkastjar (bħal die casting bi pressjoni għolja, moffa permanenti tal-gravità, jew ikkastjar tar-ramel) biex jiffurmaw il-ġeometrija bażi, segwit minn makkinar CNC ta 'aluminju fondut biex jintemm karatteristiċi funzjonali kritiċi: toqob tal-bearing, skanalaturi O{5}}, mmuntar tal-ħofor u ħofor tal-ħajt. Għal ħarsa ġenerali komprensiva tas-setups CNC fundamentali f'diversi ligi tal-aluminju, irreferi għall-pedament tagħnagwida tal-magni CNC tal-aluminju.

Fil-produzzjoni ta'-volum għoli fis-setturi tal-karozzi, tar-robotika u tal-enerġija fluwidu, il-kombinazzjoni tal-ikkastjar mal-irfinar CNC tnaqqas il-ħinijiet taċ-ċiklu tal-magni b'sa 65% u tnaqqas ir-ruttam tal-materja prima meta mqabbla mal-magni kompletament mill-billetta. Madankollu, it-trattament tal-aluminju fondut bħal ligi standard maħdumin (bħal Al6061-T6) matul l-ipprogrammar CNC iwassal direttament għal xedd rapidu tal-ġenb tal-għodda, ksur katastrofiku tal-vit, u falliment tas-siġillar taħt ittestjar ta 'tnixxija tal-elju.
Ligi fonduti fihom persentaġġi għoljin ta 'silikon u ħadid biex itejbu l-fluwidità tat-tidwib u jnaqqsu l-moffa jinxtorob, iżda dawn l-istess elementi joħolqu fażijiet intermetalliċi li joborxu. Barra minn hekk, ikkastjar mhux maħdum jintroduċi ġeometrija tal-parti varjabbli, angoli tal-abbozz, linji tal-firda, u porożità taħt il-wiċċ.
Xiamen Dazao Machinery (imwaqqfa fl-2000, iċċertifikat taħt ISO9001:2015 u IATF16949:2016) topera ċentri ta 'makkinar ta' 5 assi u linji ddedikati għall-ikkastjar. Din il-gwida taqsam dejta empirika mill-art tal-ħanut tal-magni tagħna biex tgħin lill-inġiniera tad-disinn, it-timijiet tal-manifattura u l-maniġers tas-sorsi kaptanmagni tal-partijiet tal-aluminju fondutb'kontroll tal-kwalità ta' żero-difett.
Tqabbil metallurġiku: Aluminju fondut vs Aluminju Billet f'Tħin CNC ta 'preċiżjoni
Għażla bejnaluminju fondut vs aluminju billettajiddetta mhux biss in-nefqa inizjali tal-għodda u l-ispejjeż tal-biċċa-parti, iżda wkoll il-mogħdijiet tal-għodda, il-parametri tat-tqattigħ, u d-disinji tal-apparat.
Diverġenza Mikrostrutturali u Metallurġiċi
Billetta maħduma (bħal 6061-T6 estruż jew 7075-T6 falsifikat) tgħaddi minn deformazzjoni tal-plastik waqt il-manifattura, li tagħti struttura densa, omoġenja u orjentata tal-qamħa ħielsa minn vojt interni. Tesibixxi saħħa tensili uniformi, elongazzjoni għolja (12% sa 17%), u formazzjoni ta 'ċippa konsistenti waqt it-tħin.
Ligi tal-aluminju fondut (bħal A356, A380, ADC12) jissolidifikaw ġewwa kavità tal-moffa, u jiffurmaw mikrostruttura dendritika mhux-direzzjonali. Is-silikon ewtettiku jippreċipita madwar il-matriċi tal-aluminju. Dawn il-partiċelli tas-silikon (b'ebusija Vickers li taqbeż l-1000 HV) jaġixxu bħala abrażivi mikroskopiċi interni kontra t-tarf tat-tqattigħ. Il-formazzjoni taċ-ċippa tinbidel minn żigarelli kontinwi għal frammenti mhux kontinwi u fraġli li jinkisru faċilment iżda jiġġeneraw mikro-impatti fuq it-tarf tal-għodda tal-qtugħ.
Ikkastjar Effetti tal-ġilda fuq il-Ħajja tal-Għodda tal-Qtugħ
Is-saff ta' barra ta' parti bħala-casting (il-ġilda tal-ikkastjar) huwa differenti ħafna mill-materjal tal-qalba:
· Chill Saff:It-tkessiħ rapidu mal-ħajt tal-moffa jipproduċi ġilda ta' barra ultra-densa, fina-(0.3 mm sa 0.8 mm ħxuna) b'ebusija ogħla mill-qalba interna.
· Kontaminazzjoni tal-wiċċ:Il-ġilda fiha ossidi tal-aluminju maqbuda (Al2O3), aġenti inkorporati għar-rilaxx tal-moffa (polimeri bbażati fuq is-silikon/xama-f'die casting), u partiċelli tas-silika residwu minn forom tal-ikkastjar tar-ramel.
· Regola tal-Makkinar:Jekk il-fond tal-qatgħa (ap) tpoġġi t-tarf tal-għodda direttament ġewwa dan is-saff tal-ġilda li joborxu, il-wiċċ tal-ġenb jogħrok kontra l-ossidi, u jaċċellera l-mikro-tixlif u l-ilbies li joborxu. Il-programmaturi għandhom jissettjaw il-fond inizjali tal-qtugħ tal-qtugħ mill-inqas 1.5 darbiet il-ħxuna tal-ġilda (apIktar minn jew ugwali għal 1.2 mm għall-ikkastjar tar-ramel; apIkbar minn jew ugwali għal 0.8 mm għal ikkastjar tad-die) sabiex it-tarf tal-għodda jaqta 'taħt il-ġilda li joborxu fil-metall ġenitur aktar artab.
Distribuzzjoni ta' Stress Residwu u Distorsjoni tal-Parti
It-tensjonijiet interni f'komponenti fonduti joriġinaw minn rati ta 'tkessiħ differenzjali bejn kustilji rqaq u pumijiet strutturali ħoxnin. Die castings bi pressjoni għolja-iġorru tensjonijiet tal-wiċċ kompressivi għolja u stress tal-qalba tat-tensjoni.
Meta t-tħin tal-wiċċ CNC ineħħi l-ġilda tal-ikkastjar minn naħa waħda ta' parti b'ħitan-rqiqa, dan il-bilanċ tal-istress jinbidel, u jirriżulta f'warping tal-komponent jew fir-rebbiegħa-dahar. L-aluminju tal-billet fih tensjonijiet ta 'estrużjoni prevedibbli li jistgħu jiġu meħlusa permezz ta' tiġbid T651; l-aluminju fondut jeħtieġ ċikli speċifiċi ta' stabbilizzazzjoni, ikklampjar f'diversi-stadji, jew roughing-għal-il-finitura tal-istress-pawżi biex iżżomm affidabbliTolleranzi tal-magni CNC għall-aluminju.
Tqabbil Tekniku: Aluminju Cast vs Aluminju Billet
|
Proprjetà / Makkinar Metriku |
Billet maħdum (Al6061-T6) |
Ramel / Gravità Cast (A356-T6) |
-Pressjoni Għolja Die Cast (A380) |
|
Kontenut tas-silikon (wt%) |
0.40 – 0.80% |
6.50 – 7.50% |
7.50 – 9.50% |
|
Qawwa tat-tensjoni (MPa) |
310 MPa |
260 MPa |
320 MPa |
|
It-titwil fil-waqfa (%) |
12 – 17% |
3.5 – 6.0% |
2.0 – 3.5% |
|
Ebusija (HBW) |
95 HBW |
80 – 90 HBW |
80 – 95 HBW |
|
Indiċi tal-Maċinabilità (6061=100) |
100 (linja bażi) |
80 (Ċipep qosra, burr baxx) |
65 (Ilbes ta' għodda li joborxu u rapidu) |
|
Morfoloġija taċ-ċippa |
Kontinwu, ħdejjed |
Segmentat, mhux kontinwu |
Fraġli, granulari |
|
Għażla tal-Materjal tal-Għodda |
Karbur mhux miksi / TiB2 |
Micrograin Carbide / DLC |
PCD (Djamant) / Djamant-Miksija |
|
Riskju tal-Porożità Interna |
Żero (100% Dens) |
Baxx għal Medju (jinxtorob) |
Medju għal Għoli (Gass u Tiċkien) |
|
Skart ta' Materja Prima (Billet vs Cast) |
50% - 85% ġenerazzjoni ta 'swarf |
10% - 25% ġenerazzjoni ta 'swarf |
5% - 15% ġenerazzjoni ta 'swarf |
Liga -Maċinabilità speċifika CNC: A356-T6 vs A380 vs ADC12 vs AlSi10Mg
L-għażla tal-liga tal-ikkastjar korretta tiddetta l-veloċità tat-tqattigħ (Vc), għalf għal kull sinna (fz), u l-għażla tas-sottostrat tal-għodda tal-qtugħ.

A356 / A356-T6 Aluminju CNC Machining
A356 (7.0% Si, 0.35% Mg) hija l-liga primarja għall-ikkastjar tar-ramel strutturali, ikkastjar ta 'investiment, u ikkastjar tal-moffa permanenti ta' pressjoni/gravità baxxa -.
· Proprjetajiet tal-Maċinazzjoni:Fil-kundizzjoni kif-cast (F), A356 huwa gummy, suxxettibbli għal xifer mibni-up (BUE) fuq ix-xufftejn li jaqtgħu l-għodda. WaraMakkinar A356-T6trattament tas-sħana tas-soluzzjoni u tixjiħ artifiċjali (li jagħti ~ 85 HBW), il-matriċi tibbies b'mod sinifikanti. Is-silikon ewtettiku spherodizes, itejjeb il-ksur taċ-ċippa u jippermettitħin tal-aluminju fondutb'finituri nodfa tal-wiċċ sa Ra 0.4 µm.
· Applikazzjonijiet Tipiċi:Knuckles tas-sospensjoni tal-karozzi, frejms tal-muturi EV, brackets aerospazjali, u housings tal-fluwidu marittimu fejn huma meħtieġa trażżin tal-pressjoni u duttilità strutturali.
A380 Die Casting Machining
A380 (8.5% Si, 3.5% Cu, 1.3% Fe max) huwa l-aktar liga speċifikata ta 'pressjoni għolja -die casting globalment.
· Proprjetajiet tal-Maċinazzjoni:Il-kontenut għoli tar-ram (3.0% sa 4.0%) iżid l-ebusija tal-liga u s-saħħa tal-shear, filwaqt li s-silikon jipprovdi fluwidità waqt il-mili tad-die b'veloċità għolja-. MatulMakkinar tal-aluminju A380, il-ħbub tas-silikon primarju jaġixxu bħal midja multa tat-tħin. Għodod tal-karbur tat-tungstenu mhux miksi jesperjenzaw xedd aċċellerat tal-ġenb li joborxu fi żmien 200 sa 400 parti.
· Soluzzjoni tal-għodda:L-inserzjonijiet u l-imtieħen tat-tarf tad-Djamanti Polikristallini (PCD) huma standard għall--volum għoliA380 die casting makkinar, li timmultiplika l-ħajja tal-għodda b'15x sa 30x fuq karbur solidu.
· Applikazzjonijiet Tipiċi:Koperturi tat-trażmissjoni tal-karozzi, housings tal-għodda tal-enerġija, sinkijiet tas-sħana elettroniċi, u korpi tal-pompa. Għal kompartimenti ta'-volum għoli, integrazzjoni ta' finitura CNC ta' multi-assi ma' Dazao'skapaċitajiet tal-ikkastjar bi pressjoni għolja tal-aluminju-dietagħti effiċjenza massima fl-ispiża ta 'unità.
Ligi Alternattivi Casting: ADC12 u AlSi10Mg
· ADC12 (JIS H 5302):Ekwivalenti għal A380 bi stabbiltà dimensjonali aktar stretta u varjazzjoni tar-ram kemmxejn aktar baxxa. Użat ħafna fil-manifattura ta 'preċiżjoni Asjatika. Juri mudelli identiċi ta 'xedd li joborxu fuq it-tħin u l-viti.
· AlSi10Mg:Komuni kemm fl-ikkastjar bi pressjoni baxxa kif ukoll fil-manifattura addittiva (DMLS/SLM). Joffri makkinabilità bilanċjata b'xedd moderat tal-għodda; teħtieġ qtugħ pożittivi-rake milling cutters biex jipprevjenu t-tixbiħ waqt qatgħat tal-irfinar b'għalf baxx-.
Veloċitajiet, Feeds, u Parametri tal-Għodda Rakkomandati
|
Liga |
Operazzjoni CNC |
Għodda Substrat / Kisi |
Veloċità tal-Qtugħ Vc(m/min) |
Għalf għal kull snien fz(mm/z) |
Fond Assjali ap(mm) |
Kunsinna tal-likwidu li jkessaħ |
|
A356-T6 |
Tħin tal-wiċċ |
Micrograin Carbide (Mhux miksi / DLC) |
600 – 1200 |
0.10 – 0.20 |
1.0 – 2.5 |
Għargħar (6–8% Emulsjoni) |
|
A356-T6 |
Tħin tat-Tmiem (Kontorn) |
Karbur Solidu (3-Flute, 45 grad Helix) |
400 – 800 |
0.06 – 0.12 |
2.0 – 6.0 |
Għargħar / Pressjoni -Għolja |
|
A356-T6 |
Tħaffir (Solid) |
Karbur (Punt ta '130 grad, TiAlN/DLC) |
120 – 250 |
0.12 – 0.25 |
Permezz tat-Toqba |
Coolant Intern (Akbar minn jew ugwali għal 20 Bar) |
|
A356-T6 |
Tapping |
HSS-E-PM / Tektek tal-Formola tal-Karbur |
15 – 35 |
Żift (P) |
2.0 × DMax |
Semi-Lubrikant Sintetiku |
|
A380 / ADC12 |
Tħin tal-wiċċ |
PCD (Djamant Polikristallin) |
1000 – 2500 |
0.12 – 0.25 |
0.5 – 1.5 |
Għargħar jew MQL |
|
A380 / ADC12 |
Tħin tat-Tmiem (Ħajt) |
PCD-Tipped / Diamond-Karbur Miksi |
600 – 1400 |
0.05 – 0.10 |
1.0 – 4.0 |
Għargħar / Pressjoni -Għolja |
|
A380 / ADC12 |
Tħaffir (Solid) |
Karbur Solidu (Djamant-Miksija) |
100 – 180 |
0.08 – 0.18 |
Permezz tat-Toqba |
Coolant Intern (Akbar minn jew ugwali għal 30 Bar) |
|
A380 / ADC12 |
Threading |
Mitħna tal-Ħjut tal-Karbur Solidu (PCD/DLC) |
80 – 180 |
0.04 – 0.08 |
Profil sħiħ |
-Ċpar/Għargħar bi pressjoni għolja |
Ħanut Kritiku-Modi ta' Ħsara tal-Art u Mitigazzjoni DFM fil-Maċinazzjoni tal-Parti Cast
Nuqqas fil-produzzjoni fimagni tal-partijiet tal-aluminju fondutrarament jirriżulta minn żbalji kbar ta’ programmazzjoni. Minflok, ir-rati tal-fdalijiet jiżdiedu minħabba anomaliji mikrostrutturali, datums li jinbidlu, u dinamika tal-ilbies tal-għodda tal-qtugħ unika għal-ligi fondut. Hawn taħt hemm tliet modi kritiċi ta' falliment tal-manifattura li jiltaqgħu magħhom fil-produzzjoni ta'-volum għoli u l-protokolli ta' inġinerija li Dazao japplika biex jeliminahom.

Modalità ta' Ħsara 1: Porożità ta' taħt il-wiċċ Esposta f'O-Ring Ridges Issiġillar
Il-Problema
Die castings bi pressjoni għolja-juri ġilda ta' barra densa u mkessħa (0.3 mm sa 0.6 mm ħxuna). Meta magni tal-qtugħ tat-tħin CNC O-kanal ta 'l-issiġillar tal-kanal jew tal-wiċċ-sa fond ta' 1.0 mm sa 1.5 mm, jaqta 'direttament minn din il-konfini mkessħa fiż-żona ta' solidifikazzjoni jinxtorob u qbid tal-gass.
Filwaqt li l-ikkastjar mhux ipproċessat jgħaddi spezzjoni viżwali esterna, il-wiċċ bil-makna juri mikro-vojt (0.05 mm sa 0.30 mm dijametru). Taħt l-ittestjar tat-tnixxija tal-ispettrometru tal-massa tal-elju fi 3.0 bar, dawn il-vojt esposti joħolqu mogħdijiet ta’ tnixxija li jaqbżu l-limitu tipiku tal-karozzi ta’ 1 × 10⁻⁶ mbar⋅L/s.
Is-Soluzzjoni tal-Inġinerija
1. Għodda u Ottimizzazzjoni tal-Gating:Fid-disinn tal-moffa tal-ikkastjar tad-die, Dazao ipoġġi pinnijiet tal-għafsa idrawliċi fuq pumijiet kritiċi tas-siġillar. L-attivazzjoni tal-pin tal-għafsa matul il-fażi ta 'solidifikazzjoni tapplika pressjoni lokali (sa 120 MPa), li tikkollassa bwiet tal-gass interni qabel l-iffriżar sħiħ.
2. Limitazzjoni tal-istokk tal-magni:Illimita l-konċessjoni nominali tal-magni tal-aluminju fondut fuq l-uċuħ tas-siġillar għal massimu ta '0.40 mm. Dan jippreserva s-saff imkessaħ mhux-poruż.
3. Impregnazzjoni Anaerobika bil-Vakwu:Għal ramel jew komponenti A356 fonduti bil-gravità fejn huwa meħtieġ makkinar fil-fond, il-partijiet jgħaddu minn impregnazzjoni bil-vakwu skont ASTM C1580 / MIL-I-17563C bl-użu ta 'reżini tal-polimeru termosett qabel il-passes finali tal-finitura CNC.
Modalità ta' Ħsara 2: Id-Drift tad-Datim u l-Varjazzjoni tal-Ħxuna tal-Ħitan mill-Angoli tal-abbozz u l-Flash tal-firda
Il-Problema
Ikkastjar mhux maħdum ma jippossjedix uċuħ kwadri u planari. Huma jidhru 1∘sa 2∘angoli tal-abbozz biex jiffaċilitaw l-ejection mid-die tal-azzar, flimkien mal-varjazzjonijiet tal-linja tal-firda sa ±0.35 mm hekk kif jilbes l-għodda tad-die. Applikazzjoni xierqa ta'prinċipji tad-disinn tal-magni CNC tal-aluminjumatul l-istadju tal-immudellar CAD huwa meħtieġ li jiġu stabbiliti datums fil-mira funzjonali.
Meta morsa CNC standard tikklampja direttament fuq angoli tal-abbozz tal-fond mhux maħdum, iseħħu żewġ żbalji:
· Il-komponent jesperjenza vettur li jxaqleb 'il fuq waqt l-attwazzjoni tal-morsa idrawlika.
· Is-sistema ta 'koordinati tax-xogħol stabbilita (X0,Y0,Z0) tiċċaqlaq relattiva għall-qlub interni fonduti, u tikkawża li l-ħxuna tal-ħajt wara l-magni taqa' taħt il-limiti minimi ta 'inġinerija (eż., traqqiq minn 3.0 mm għal 1.2 mm, li jwassal għal falliment strutturali taħt pressjoni tat-tifqigħ).
Is-Soluzzjoni tal-Inġinerija
1. Pads tat-Target Datum Cast:Disinn speċifiċi, mhux-kuxxinetti tal-mira tad-datum funzjonali (skond ASME Y14.5-2018) fil-moffa tal-ikkastjar. Dawn il-pads huma pożizzjonati 'l bogħod mil-linji tal-firda u l-postijiet tal-brilli tal-ejector.
2. Arkitettura tal-Maċinazzjoni f'-Żewġ Stadji:
· Op 10:Ikklampja fuq uċuħ mitfugħa mhux-kritiċi; uża mitħna tal-wiċċ ta'-punt wieħed biex tnaddaf u tikkwalifika t-tliet pads tad-datum primarji.
· Op 20:Sib il-komponent direttament fuq il-pads tad-datum bil-makna bl-użu ta' labar ta' lokalizzazzjoni mwebbsa u xedaq tal-morsa li jiċċentraw waħedhom-għal-qatgħat kritiċi kollha tal-bore u tal-kontorn.
3. Fuq-Sondar bil-Magni:Madwar il-preċiżjoni tagħnaServizzi ta 'magni CNC ta' 5 assilinji, Dazao jintegra sondi ottiċi Renishaw biex ikejjel il-pożizzjonijiet tal-karatteristiċi tal-ikkastjar b'mod dinamiku, tesegwixxi makro-ċaqliq tal-koordinati varjabbli (G54.1 P1) qabel ma jidħlu l-mogħdijiet tal-qtugħ.
Modalità ta' Ħsara 3: Finali-Operazzjoni Tkissir Tap mill-Inklużjonijiet tas-Silikon
Il-Problema
F'-volum għoliMakkinar tal-aluminju A380, Viti tal-qtugħ ta 'spiss jinkisru fuq toqob għomja matul l-istadju finali taċ-ċikli tal-magni. Vit miksur M4 jew M5 inkorporat ġewwa ikkastjar għali jneħħi l-ikkastjar mhux ipproċessat flimkien mal-ħin kollu taċ-ċiklu CNC akkumulat.
Il-kawża hija metallurġika: waqt il-fluss tal-metall imdewweb, kristalli primarji tas-silikon u intermetalliċi tal-ħadid ( -Al5labar FeSi) jissegregaw f'żoni tal-qalba-bil-mod li jkessħu fejn jittaqqbu toqob. Bħala vit tat-tqattigħ HSS standard jaqta 'ħjut interni, dawn l-inklużjonijiet iebsa ċippa l-mikro-truf tat-tqattigħ tal-vit, li jiġġeneraw spikes tat-torque li jaqbżu s-saħħa tal-qtugħ tat-torsjoni tal-għodda.
Is-Soluzzjoni tal-Inġinerija
1. It-tħin tal-ħajt fuq it-tapping:Għad-daqsijiet tat-toqob Ikbar minn jew ugwali għal M4, ibdel viti maqtugħin b'imtieħen tal-ħajt miksija b'karbur solidu jew djamant-. Jekk mitħna tal-ħajta tesperjenza xedd, mhux se jaħtfu fit-toqba; sempliċiment jonqos mingħajr ma jitkisser il-komponent.
2. Tapping tal-Formola (Formazzjoni Kesħa):For ductile cast alloys (such as A356-T6 with elongation >5%), uża roll-viti tal-forma minflok viti tal-qtugħ. It-tapping tal-forma iċċaqlaq il-metall aktar milli jaqta', u jiġġenera fluss tal-qamħ aktar b'saħħtu madwar l-għeruq tal-ħajt u jelimina l-imblukkar tal-evakwazzjoni taċ-ċippa f'toqob għomja.
Standards tal-Inġinerija għall-Allowance tal-Maċinazzjoni tal-Aluminju Cast u Tolleranzi CNC
Allokazzjoni xierqa ta'stokk tal-magni tal-aluminju fondutjibbilanċja l-ħajja tal-għodda, il-ħin taċ-ċiklu, u l-integrità tal-komponenti. L-istokk żejjed iżid il-ħin tat-tqattigħ u jesponi l-porożità; stokk insuffiċjenti jwassal għal uċuħ fondut iswed mhux imnaddfa.

Linji Gwida tal-Konċessjoni tal-Maċinazzjoni bil-Metodu tal-Ikkastjar
· -Die Casting bi Pressjoni Għolja (HPDC):Il-konċessjoni tal-magni għandha tinżamm għal 0.5 mm sa 1.0 mm. Din il-firxa tippreserva s-saff ta' tkessiħ ta' barra-densità għolja filwaqt li tipprovdi impenn suffiċjenti għat-tħin tal-finitura ta'-pass wieħed.
· Ikkastjar Permanenti tal-Moffa ta' Pressjoni u Gravità Baxxa:L-allowance tal-magni hija ssettjata għal 1.5 mm to2.5 mm biex tagħti kont għall-espansjoni tal-moffa termali u ċ-ċaqliq tal-qalba.
· Tidwib tar-ramel:Il-konċessjoni tal-magni teħtieġ 3.0 mm sa 5.0 mm biex takkomoda varjazzjoni ta 'jinxtorob tar-ramel u biex tneħħi l-inklużjonijiet tal-ossidu tal-wiċċ mhux maħdum.
Tolleranzi ta' Makkinar li jistgħu jintlaħqu
KisbaTolleranzi stretti tal-magni CNC tal-aluminjuteħtieġ kont għall-modulu ta 'elastiċità (E≈71 GPa) u l-koeffiċjent ta' espansjoni termali (≈21 sa 24 × 10−6/K) ta 'ligi ta' l-aluminju:
· Dijametri tat-Toqba:It-tħaffir standard jagħti ISO IT9 sa IT10. Iż-żieda ta' reaming tal-karbur jew pass tat-tħaffir ta' preċiżjoni jikseb b'mod konsistenti ISO H7 (+0.012/−0.000 mm għal dijametru ta' Inqas minn jew ugwali għal 18 mm).
· Flatness tal-wiċċ:Qtugħ tal--veloċità għolja-fly bl-użu ta 'inserzjonijiet tal-wiper PCD jikseb flatness ta' 0.020 mm fuq medda ta '300 mm, sakemm il-passaġġi ta' roughing u finishing huma maqsuma biex jimmaniġġjaw ir-rilassament tal-ikklampjar.
· Ħruxija tal-wiċċ:B'tagħmir riġidu u likwidu li jkessaħ bi pressjoni għolja-,finitura tal-wiċċ tal-aluminju fondutjilħaqRa0.4 µm sa 0.8 µmfuq uċuħ mitħun uRa 0.2 µmfuq ġurnali-bored bearings multa.
Konċessjoni tal-Maċinazzjoni u Matriċi tal-Kapaċità tat-Tolleranza
|
Metodu tal-ikkastjar |
Konċessjoni Standard tal-Makkinar (mm) |
Ħxuna Minima tal-Ħajt (Post-CNC) |
Tolleranza Tipika: Lineari (mm) |
Tolleranza ta' toqba li tista' tintlaħaq (boring) |
Ħruxija tal-wiċċ (Ra, μm) |
|
-Pressjoni Għolja Die Cast (A380) |
0.5 – 0.8 mm |
1.5 mm |
±0.025 mm |
ISO H7 (±0.010 mm) |
0.4 – 0.8 |
|
Moffa Permanenti tal-Gravità (A356-T6) |
1.5 – 2.0 mm |
2.5 mm |
±0.035 mm |
ISO H7 (±0.010 mm) |
0.4 – 0.8 |
|
Tidwib tar-ramel (A356) |
3.0 – 5.0 mm |
4.0 mm |
±0.050 mm |
ISO H8 (±0.018 mm) |
0.8 – 1.6 |
|
Tidwib ta' Investiment (Ligi Al) |
0.8 – 1.2 mm |
1.2 mm |
±0.020 mm |
ISO H6/H7 (±0.008 mm) |
0.2 – 0.6 |
Għażla ta 'Għodda tal-Qtugħ u Protokolli ta' Kunsinna tal-Kessanti għal Makkinar CNC ta 'Aluminju Cast
It-tħaddim b'veloċitajiet ta 'qtugħ elevati mingħajr distorsjoni termali jew gumming tal-għodda jeħtieġ għażla eżatta tas-sottostrat tal-għodda u twassil tal-fluwidu.
1. Strateġija tal-Materjal tal-Għodda
· Djamant Polikristallin (PCD):L-għodod tal-PCD huma obbligatorji għal volum kontinwu minn medju-sa-għoliA380 die casting makkinar. L-ebusija għolja tad-djamant (5000–8000 HV) tirreżisti l-brix mill-matriċi tas-silikon ta '9.5%. L-imtieħen tal-wiċċ tal-PCD jistgħu joperaw b'veloċitajiet tat-tqattigħ (Vc) sa 3000 m/min b'ħajja tat-tarf li taqbeż il-50,000 parti.
· Karbur Miksi b'Djamant-Bħal Karbonju (DLC):Għal ġirjiet qosra u kontorn 3D ta' 5-assi ta' A356-T6 fejn il-ġeometrija PCD hija limitata, l-imtieħen tat-tarf tal-karbur tal-mikrograin miksija b'DLC jipprovdu koeffiċjent ta' frizzjoni ultra-baxx (μ<0.1), preventing chip adhesion and edge buildup.
· Karbur Micrograin mhux miksi:Adattat għal prototipi u ligi fondut ta'-silikon baxx meta jintaħnu b'wiċċ tar-rake ultra-illustrat u li jaqtgħu (Rz<0.05 µm) and positive shear geometry (15∘sa 20∘rake radjali).
2. Kinematika tat-Tħin
Dejjem impjegatħin tat-tlugħ (tħin 'l isfel). It-tħin konvenzjonali jġiegħel lit-tarf tat-tqattigħ tal-għodda biex togħrok minn ġol-wiċċ tal-ikkastjar imwebbes, ossidu-rikk bi ħxuna ta' ċippa żero qabel ma jibda t-tqattigħ, li jwassal għal xedd rapidu tal-ġenb. It-tħin tat-tlugħ jidħol fil-qatgħa fil-ħxuna massima taċ-ċippa, jaqta 'b'mod nadif taħt il-wiċċ tal-ikkastjar u jidderieġi s-sħana fiċ-ċippa aktar milli fil-parti.

3. Kimika tal-likwidu li jkessaħ u Parametri tal-Pressjoni
· Tip ta' emulsjoni:Uża fluwidi semi-sintetiċi jew kompletament sintetiċi b'addittivi ta' lubriċità ester għolja fformulati speċifikament għal-ligi mhux-ferrużi.
· Konċentrazzjoni:Żomm konċentrazzjoni strettament bejn8.0% u 10.0%. Konċentrazzjonijiet taħt is-6% jirriżultaw f'iwweldjar taċ-ċippa, kwalità fqira tal-ħajta, u ksur tal-vit; konċentrazzjonijiet 'il fuq minn 12% jikkawżaw ragħwa fluwidu u tbajja' fuq uċuħ fonduti mhux maħduma.
· Kontroll tal-pH:Żomm il-pH tal-likwidu li jkessaħ ġewwa8.5 sa 9.2. pH 'il fuq minn 9.4 jikkawża ossidazzjoni kimika (tbajja' griż skur) fuq uċuħ tal-aluminju mhux maħdum.
· Permezz ta'-Spindle Coolant (TSC):Operazzjonijiet tat-tħaffir fuq aluminju fondut jeħtieġu pressjoni għolja minn-magħżel li jkessaħ (Akbar minn jew ugwali għal 20 sa 40 bar) biex iġġiegħel ċipep mhux kontinwi joħorġu minn ħofor fondi, u jipprevjenu l-qtugħ mill-ġdid taċ-ċippa u l-qbid tal-għodda lokalizzata.
Ispejjeż-Qafas ta' Deċiżjoni tal-Volum: Meta Tgħaddi minn Billet CNC għal Cast + CNC
It-timijiet tal-akkwist iridu jevalwaw fejn jinsab il-punt ta' qsim tal-kost unitarju meta jqabblu l-hog sħiħ CNC-minn billetta 6061-T6 mal-ftuħ ta' moffa tal-ikkastjar u l-eżekuzzjoni sekondarjaaluminju fondut CNC finitura.
Muturi Ekonomiċi Ewlenin
1. Rata ta' Użu tal-Materjal (Proporzjon ta' Ixtri-per-Fly):Jekk komponent lest jiżen 1.2 kg iżda jeħtieġ billetta solida ta '6.0 kg għall-magna (80% telf ta' materjal bħala swarf), makkinar fondut sekondarju jnaqqas l-użu tal-materja prima għal 1.5 kg, u jwassal iffrankar immedjat tal-istokk mhux maħdum.
2. Ħin taċ-ċiklu tal-magni:It-tħin ta 'housing elettroniku magħluq minn billetta solida jista' jeħtieġ 45 minuta fuq magna b'4 assi. Il-magni biss tal-punti ta 'immuntar funzjonali u l-uċuħ tas-siġillar fuq die casting jieħu 4.5 minuti, u jillibera l-kapaċità tal-magna għaxar darbiet.
3. Amortizzazzjoni tal-Għodda (NRE):Die casting forom jiswew bejn $ 8,000 u $ 45,000 skond il-cavitation u l-kumplessità. Forom permanenti jiswew $4,000 sa $15,000.
Tqabbil tal-Ispejjeż u l-Ħin taċ-Ċomb madwar il-Produzzjoni Runs
|
Kwantità tal-Produzzjoni |
Rotta tal-Manifattura |
Għodda / Cost NRE |
Biċċa-Kost tal-Unità tal-Parti |
Ħin ta' Ċomb Totali (L-Ewwel Kunsinna) |
L-Aħjar Applikazzjoni Fit |
|
1 – 50 Partijiet |
100% Solid Billet CNC (6061-T6) |
$0 |
$180 – $320 |
1 – Ġimgħatejn |
Prototipi Funzjonali u Pre{0}}Serje |
|
50 – 300 Partijiet |
Sand Cast (A356) + CNC Sekondarju |
$2,500 – $5,000 |
$75 – $120 |
3 – 4 ġimgħat |
-Bini Industrijali u Pilota ta' Volum baxx |
|
300 – 1,000 Partijiet |
Gravità Permanenti Mould + CNC |
$5,000 – $12,000 |
$40 – $65 |
4 – 6 ġimgħat |
-Immaniġġjar tal-Fluwidu tal-Volum Nofs / Parentesi |
|
1,000+ Partijiet |
-Pressjoni Għolja Die Cast (A380) + CNC |
$12,000 – $35,000 |
$18 – $32 |
6 – 8 ġimgħat |
Produzzjoni tal-Massa Automotive / Elettronika |
Il-Vantaġġ tas-Sors Uniku-Dazao
Meta jakkwistaw ikkastjar minn bejjiegħ wieħed u magni CNC minn ieħor, inevitabbilment jinqalgħu tilwim ta 'kwalità: ħwienet tal-magni jwaħħlu l-porożità tal-ikkastjar għal ksur tal-għodda u tnixxijiet, filwaqt li l-funderiji jagħtu tort lill-ħanut tal-magni għal għalf aggressiv u allinjament ħażin tad-datum.
Xiamen Dazao Machinery jikkontrolla kemm l-art tal-funderija kif ukoll il-workshop tal-magni CNC ta 'preċiżjoni taħt saqaf wieħed. Id-disinjaturi tal-moffa tagħna jaħdmu direttament mat-timijiet tal-programmazzjoni CNC tagħna biex jallinjaw il-linji tal-firda, id-daħliet tal-bieb, il-pads tad-datum, u l-chill pins mal-mogħdijiet tal-għodda tal-assi 5-downstream, li jiggarantixxu konformità dimensjonali sħiħa u stretta għall-pressjoni.
Lista ta' Kontroll tal-Akkwist u FAQs dwar l-Inġinerija tal-PAA
Lista ta' Kontroll għall-Akkwist u l-Inġinerija DFM
Qabel ma toħroġ ordnijiet ta' xiri għall-magni tal-partijiet tal-aluminju fondut, ivverifika dawn il-parametri ta' tpinġija u speċifikazzjoni:
Liga Casting & Temper Ikkonfermati:Innota b'mod espliċitu l-grad tal-liga (eż., A356-T6, A380, ADC12) u l-kundizzjoni tat-trattament tas-sħana fuq l-istampi.
Ikkastjar vs Makkinar Datums Definiti:Ikkonferma li l-punti fil-mira tad-datum (A,B,C) jinsabu fuq l-istess naħa tal-moffa solida, tevita l-linja tal-firda.
Konfini tal-Ħażna tal-Makkinar Speċifikati:Issettja l-konċessjonijiet tal-istokk tal-magni għal 0.5–0.8 mm għal HPDC jew 1.5–2.0 mm għal moffa permanenti.
Ittestjar tal-Pressjoni u Limiti ta' Aċċettazzjoni tal-Porożità:Iddefinixxi kriterji ta' aċċettazzjoni skont ir-radjografiji ta' referenza ASTM E505; speċifika elju jew arja-taħt-pressjoni tat-test tal-ilma (eż., 3.5 bar b'rata ta' tnixxija Inqas minn jew ugwali għal 0.5 sccm).
Finish tal-wiċċ (Ra) Callouts:Iddefinixxi l-valuri Ra separatament għal uċuħ kif-cast (tipikament Ra 3.2–6.3 µm) u uċuħ bil-makna CNC (Ra 0.4–1.6 µm).
Post-Irfinar tal-wiċċ tal-magni:Identifika r-rekwiżiti għall-anodizzar ċar/iswed (jeħtieġ ligi baxxi ta'-silikon bħal A356 għal kulur konsistenti), konverżjoni tal-kromat (MIL-DTL-5541), jew kisi tat-trab.

FAQs
01.Kif twaqqaf l-għodod tal-karbur milli jintlibsu malajr meta tħin l-aluminju fondut A380?
02.Għaliex l-iskanalaturi tal-O-ring bil-makna f'partijiet die cast jonqsu t-testijiet tat-tnixxija tal-elju?
03.Kif jista 'jiġi eliminat il-ksur tal-vit f'toqob għomja żgħar fuq kkastjar A380?
04.X'jikkawża li l-housings tal-aluminju fondut tal-ħajt-irqiq jitgħawweġ wara l-unclamping tas-CNC?
05.Għaliex it-tluq ta 'konċessjoni akbar tal-magni fuq ikkastjar tal-aluminju jikkawża difetti fil-parti?
06.Għaliex l-anodizzar jipproduċi uċuħ griż skur jew blotchy fuq aluminju fondut bil-makna?