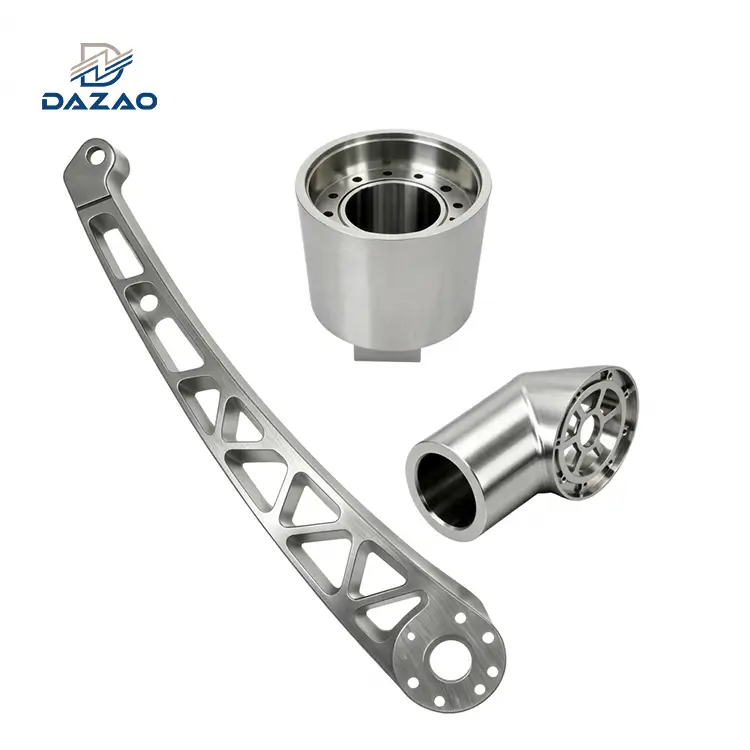
Makkinar tal-prototip CNCgħall-komponenti tal-aluminju teħtieġ tolleranzi dimensjonali tal-ibbilanċjar, mekkanika strutturali, u varjabbli ta' wara-ipproċessar. Tolleranzi standard isegwu ISO 2768-m (±0.1 mm għal dimensjonijiet 6–30 mm), filwaqt li l-karatteristiċi ta 'preċiżjoni jilħqu ±0.005 mm permezz ta' ċentri ta 'tħin CNC ta' -veloċità għolja 5-assi. L-ispeċifikazzjoni żejda ta' tolleranzi stretti fil-ġeometrija li ma tgħammirx iżid l-ispejjeż tal-manifattura b'mod esponenzjali (C∝1/T1.5).
Kawżi primarji ta 'falliment tal-prototip jinkludu distorsjoni tal-istress residwu waqt it-tneħħija tal-materjal tal--ħajt irqiq, tkabbir tal-ħxuna tal-anodizzanti mhux ikkumpensat (5–25 µm għal kull wiċċ), u varjanza ta' espansjoni termali bejn artijiet tal-ħwienet tal-magni (30 grad ) u laboratorji ta 'spezzjoni CMM (20 grad ). L-implimentazzjoni ta' reviżjonijiet rigorużi tad-Disinn għall-Manifatturabilità (DFM) u flussi tax-xogħol ta' magni b'ħafna-pass telimina l-kunflitti tat-tpinġija tal-inġinerija u tiżgura tranżizzjoni affidabbli minn waħda waħda.prototip tal-aluminju funzjonalibiexproduzzjoni tal-aluminju ta 'volum baxx.
Ir-Rwol Strateġiku tal-Prototipi tal-Aluminju fl-R&D tal-Hardware
L-Imperattiv tal-Prototipi tal-Metall fil-Verifika Funzjonali
Fl-inġinerija tal-ħardwer, il-validazzjoni strutturali u termali teħtieġ partijiet fiżiċi li jirriflettu l-proprjetajiet tal-produzzjoni finali. Filwaqt li t-teknoloġiji tal-manifattura addittiva bħal Stereolithography (SLA), Selective Laser Sintering (SLS), u Fused Deposition Modeling (FDM) joffru iterazzjonijiet viżwali veloċi, ifallu taħt stress mekkaniku funzjonali. Il-polimeri tal-plastik juru saħħa tensili baxxa, reżistenza fqira għal creep, u dissipazzjoni termali baxxa.
Għal ittestjar funzjonali rigoruż, anprototip tal-inġinerijairid jiflaħ-tagħbijiet mekkaniċi tad-dinja reali, pressjonijiet tal-fluwidu, u ċikli termali.Makkinar tal-prototip CNCtgħaqqad id-distakk bejn id-disinji diġitali CAD u l-ħardwer tal-grad ta' produzzjoni-. Partijiet tal-metall maħduma bil-makna jagħtu proprjetajiet iżotropiċi tal-materjal, li jeliminaw il-fallimenti ta' shear interlaminari inerenti għall-istampar 3D saff-b'-saff. Għal ħarsa ġenerali usa 'tal-prinċipji fundamentali tal-magni, ikkonsulta tagħnagwida komprensiva tal-magni CNC tal-aluminju.
|
Proprjetà |
Reżina SLA (Tip Tough) |
FDM plastik ABS |
AlSi10Mg stampat 3D (DMLS) |
Makkinarju Al6061-T6 |
|
Qawwa tat-tensjoni (MPa) |
40 – 55 |
30 – 40 |
330 – 400 |
310 |
|
Qawwa ta' Rendiment (MPa) |
30 – 40 |
20 – 30 |
230 – 260 |
276 |
|
Modulu ta' Elastiċità (GPa) |
2.1 – 2.8 |
1.8 – 2.3 |
68 – 75 |
68.9 |
|
Konduttività Termali (W/m·K) |
0.18 – 0.25 |
0.17 – 0.20 |
110 – 130 |
167 |
|
Affidabilità Mekkanika Isotropika |
Baxx (Aniżotropiku) |
Baxxa ħafna (qsim tas-saff) |
Moderat (Riskji tal-porożità) |
Għoli (100% iżotropiku) |
|
Standard ta' Tolleranza Dimensjonali |
±0.20 mm |
±0.30 mm |
±0.10 mm |
±0.010 mm |
Is-sinterizzazzjoni diretta bil-lejżer tal-metall (DMLS) tipproduċi prototipi tal-metall funzjonali, iżda ħruxija tal-wiċċ (Ra6.3–12.5 µm) teħtieġ makkinar sekondarju biex jinkisbu tolleranzi ta 'assemblaġġ stretti. Konsegwentement, sottrattivmakkinar tal-prototip tal-aluminjujibqa' l-istandard primarju għall-validazzjoni funzjonali.

Bilanċ tal-Materjal: Għaliex l-Aluminju Jiddomina l-Manifattura tal-Prototip
Ligi tal-aluminju jirrappreżentaw aktar minn 70% tal-prototipi kollha tal-metall bil-makna. L-għażla tagħhom hija mmexxija minn tliet karatteristiċi fiżiċi:
1. Qawwa-għall--Proporzjon tal-Piż:Al6061-T6 jipprovdi saħħa ta 'rendiment ta' 276 MPa f'densità ta '2.70 g/cm³, li joffri effiċjenza strutturali għolja għal assemblaġġi aerospazjali, awtomotivi u robotiċi.
2. Indiċi tal-Maċinabilità:Magni tal-ligi tal-aluminju 3 sa 5 darbiet aktar mgħaġġla minn azzar tal-karbonju medju-u titanju. Il-konduttività termali għolja tneħħi s-sħana permezz taċ-ċipep aktar milli mill-biċċa tax-xogħol, u tnaqqas l-użu tal-għodda u t-tagħbija tal-magħżel matulprototip rapidu tal-aluminjuruns.
3. Anodizing Riċettività:L-aluminju jifforma saff ta’ ossidu tal-aluminju iebes ikkontrollat (Al2O3) permezz ta 'proċessar elettrokimiku, it-titjib tar-reżistenza għall-korrużjoni, l-ebusija tal-wiċċ (sa 60 HRC għal hardcoat tat-Tip III), u vultaġġ ta' tqassim dielettriku.
Il-Fiżika tat-Tolleranzi: Preċiżjoni vs Manifattura
It-tolleranza dimensjonali tiddefinixxi l-varjazzjoni permissibbli f'dimensjoni fiżika. Filmakkinar cnc prototip, il-preċiżjoni tiddetta direttament l-ispiża unitarja. Ir-relazzjoni matematika bejn l-ispiża tal-manifattura (C) u t-tolleranza dimensjonali (T) issegwi kurva tal-qawwa inversa:
C(T)=C0+k/Tn
Fejn C0 jirrappreżenta s-setup tal-linja bażi u l-ispiża tal-materjal, k hija kostanti tal-kapaċità tal-proċess, u l-esponent n tipikament ivarja bejn 1.2 u 1.8 għal operazzjonijiet ta 'tħin CNC.
L-issikkar ta 'tolleranza minn ±0.05 mm sa ±0.005 mm iżid l-ispejjeż tal-produzzjoni bi 300% sa 500%. Il-kisba ta '±0.005 mm teħtieġ magni CNC ta'-vibrazzjoni baxxa, ambjenti-ikkontrollati mill-klima, għodod tal-qtugħ speċjalizzati, rati mnaqqsa ta 'għalf, u spezzjoni CMM 100%.
Għan ta' Din il-Gwida tal-Inġinerija
Din il-gwida tipprovdi lill-inġiniera mekkaniċi, lill-maniġers tal-proġetti u lill-persunal tal-akkwist b'dejta tal-inġinerija azzjonabbli. Jiddeskrivi kif tispeċifika t-tolleranzi, tagħżel ligi, tevalwaServizzi ta' prototipi tal-aluminju, u partijiet tad-disinn biex jimminimizzawl-ispiża tal-prototip tal-aluminjufilwaqt li tinżamm il-prestazzjoni funzjonali.
Il-Perspettiva Empirika ta' Dazao Machinery
Jopera mill-2000 taħt oqfsa ta' kwalità ISO9001:2015 u IATF16949:2016,Makkinarju Xiamen Dazaofabbrikat aktar minn 15,000 unikuprototipi tal-aluminju tad-dwanau lottijiet ta' produzzjoni ta'-volum baxx. Il-modi ta' falliment, id-dejta tat-tolleranza, u r-regoli tad-DFM f'din il-gwida jirriflettu l-prestazzjoni tal-manifattura fid-dinja reali-fil-ħanut.
Standards ISO 2768 u Regoli GD&T għal Prototipi tal-Aluminju CNC
Oqfsa ta' Tolleranza Standard u Speċifikazzjonijiet Internazzjonali
Fil globalimanifattura ta' prototipi tal-metall, tpinġija dimensjonijiet mingħajr callouts ta 'tolleranza espliċita default għal standards internazzjonali. L-aktar standard komuni huwaISO 2768-1, li jirregola dimensjonijiet lineari u angolari.
|
Medda ta' Dimensjoni Nominali (mm) |
ISO 2768-f (Multa) |
ISO 2768-m (Medju) |
ISO 2768-c (Aħrax) |
ISO 2768-v (Aħrax ħafna) |
|
0.5 sa 3 |
±0.05 mm |
±0.10 mm |
±0.20 mm |
±0.40 mm |
|
Aktar minn 3 sa 6 |
±0.05 mm |
±0.10 mm |
±0.30 mm |
±0.50 mm |
|
Aktar minn 6 sa 30 |
±0.10 mm |
±0.20 mm |
±0.50 mm |
±1.00 mm |
|
Aktar minn 30 sa 120 |
±0.15 mm |
±0.30 mm |
±0.80 mm |
±1.50 mm |
|
Aktar minn 120 sa 400 |
±0.20 mm |
±0.50 mm |
±1.20 mm |
±2.50 mm |
|
Aktar minn 400 sa 1000 |
±0.30 mm |
±0.80 mm |
±2.00 mm |
±4.00 mm |
Għal standardprototip tal-aluminju bil-makna, ISO 2768-m iservi bħala l-linja bażi default. L-ispeċifikazzjoni tal-ISO 2768-f teħtieġ stabbiltà termali preċiża u passes tal-irfinar dedikati.
Klassijiet ta' Tolleranza ta' Preċiżjoni (±0.010 mm sa ±0.005 mm)
Il-kisba ta' tolleranzi ta' preċiżjoni taħt ± 0.010 mm teħtieġ tagħmir speċjalizzat, proċessi kkontrollati, u-preċiżjoni għoljaServizzi ta 'magni CNC ta' 5 assi:
· Kinematika tal-Għodda tal-Magni:Skali tal-ħġieġ lineari b'riżoluzzjoni ta '0.1 µm, algoritmi ta' kumpens ta 'espansjoni termali, u bilanċ dinamiku tal-magħżel taħt 1.0 G.
· Għażla tal-għodda:Imtieħen tat-tarf tal-karbur ta' djamant monokristallin jew ultra-micrograin fine li joperaw b'veloċitajiet tal-magħżel li jaqbżu t-18,000 RPM.
· Kontroll Ambjentali:It-temperatura ambjentali tal-art tal-ħanut miżmuma fi ħdan ± 1.0 grad biex tillimita l-espansjoni tal-biċċa tax-xogħol waqt operazzjonijiet twal ta 'irfinar.
Dimensjonar u Tolleranza Ġeometrika (GD&T)
It-tolleranzi lineari jikkontrollaw id-daqs tal-karatteristika, iżdaDimensjonar u Tolleranza Ġeometrika (GD&T)kull ASME Y14.5-2018 tikkontrolla l-forma, l-orjentazzjoni, il-post, u l-runout.
Għaliex il-Partijiet jgħaddu minn Kontrolli Lineari iżda Jfallu l-Assemblea
Falliment komuni fipartijiet tal-aluminju prototipiseħħ meta d-dimensjonijiet lineari jissodisfaw l-ispeċifikazzjonijiet, iżda l-assemblaġġ ifalli minħabba żbalji ġeometriċi.
· Flatness vs Paralleliżmu:Ħajt tad-djar jista 'jissodisfa l-ispeċifikazzjonijiet tal-ħxuna f'kull punt, iżda juri profil tal-wiċċ mgħawweġ li jipprevjeni s-siġillar kontra wiċċ ta' tgħammir.
· Drift tal-Pożizzjoni Vera:Id-distanza tal-pitch bejn żewġ toqob tal-immuntar tista' titkejjel b'mod korrett lineari, iżda drift barra-l-assi jikkawża l-irbit tal-bolt waqt l-assemblaġġ.
· Datum Target Drift:Il-karatteristiċi tal-magni f'diversi setups mingħajr Qafas ta' Referenza tad-Datum (DRF) jintroduċi żbalji kumulattivi ta' pożizzjonament.
Tliet Żbalji Komuni ta' Speċifikazzjoni ta' Tolleranza
Żball 1: Applikazzjoni Kutra ta 'Tolleranzi Stretti
Id-disinjaturi spiss japplikaw tolleranzi tal-blokki tat-titolu tat-tpinġija default (eż., ±0.01 mm) għad-dimensjonijiet kollha. Dan iġġiegħel lill-makkinist iħaddem karatteristiċi mhux-kritiċi, bħal ċanfrini esterni u bwiet ta' spazju, b'għalf bil-mod b'bidliet ta' għodda frekwenti, li jintefħu l-servizz tal-magni cnc prototipspiża.
Żball 2: Injora l-Munzell ta' Tolleranza-Analiżi 'l fuq
Meta assemblaġġ multipliprototipi tal-aluminju tad-dwana, it-tolleranzi tal-karatteristiċi individwali jakkumulaw.
Bl-użu tal-Agħar-Munzell ta' Tolleranza-Jitlamudell:

Bl-użu tal-Root Sum Squares (RSS) Statistikamudell:

Jekk ħames komponenti ta' tgħammir kull wieħed iġorru tolleranza ta' ±0.08 mm, l-agħar-munzell ta' każ-'il fuq jilħaq ±0.40 mm. Din il-varjanza tista 'tikkawża aċċessjonijiet ta' interferenza fuq xaftijiet li jiżżerżqu jew tħalli spazji wesgħin fuq kompartimenti ssiġillati.
Żball 3: Tispeċifika Ġeometriji Li Jiksru l-Fiżika tal-Għodda
· Zero-Rankijiet Interni tar-Radju:L-imtieħen tat-tarf huma ċilindriċi. Ħajt vertikali intern qawwi ta '90 grad jeħtieġ raġġ ta' għodda infinitament żgħir. L-ispeċifikazzjoni ta 'R=0 teħtieġ Makkinar ta' Skariku Elettriku sekondarju (EDM), li żżid l-ispiża. Id-disinjaturi għandhom jispeċifikaw ir-raġġi tal-kantunieri interni tal-inqas 15% akbar mir-raġġi standard tal-mitħna tat-tarf (eż., R=3.5 mm għal mitħna tat-tarf ta' 6 mm) biex jippermettu moviment kontinwu tal-mogħdija tal-għodda mingħajr abitazzjoni.
· Aspett Għoli-Proporzjon Deep Pockets:Il-magni ta' ħajt jew but aktar profond minn 8 darbiet id-dijametru tal-għodda jikkawża deflessjoni tal-għodda:
Fejn id-deflessjoni (δ) tiżdied b'mod esponenzjali mat-tul tal-għodda (L). Id-deflessjoni tal-għodda tikkawża ċ-ċatt tal-ħajt, żbalji taper, u ksur tal-għodda.

Reali-Modi ta' Ħsara fid-Dinja fil-Prototipi Rapidu tal-Aluminju
1: Irqiq-Tgħawwiġ tal-Ħitan u Distorsjoni tal--Unclamping tal-Post
Studju ta' Każ Tekniku: Djar tas-Sensor Aerospazjali
· Materjal:Stokk tal-pjanċa Al6061-T6 (ħxuna tal-bidu ta '50 mm).
· Ġeometrija tal-Parti:Kompartiment rettangolari ta '220 mm × 140 mm bi ħxuna tal-ħajt ta' 1.2 mm u ħxuna ta 'l-art ta' 1.5 mm.
· Difett:Malli rilaxxat il-parti mill-apparat tal-vakwu, l-art imxellef 'il fuq b'0.38 mm, li taqbeż it-tolleranza tas-siġill ċatt ta' 0.05 mm.
Analiżi tal-Kawża Għerq
1. Distribuzzjoni ta' Stress Residwu:Pjanċi ta 'l-aluminju estruż u rrumblati fihom kampijiet ta' stress interni (σres) iġġenerat waqt it-tifi rapidu fil-proċess tat-trattament bis-sħana T6.
2. Tneħħija asimmetrika tal-Materjal:It-tneħħija asimmetrika tal-materjal tirrilaxxa tensjonijiet interni b'mod irregolari, u tikkawża li l-komponent jitbaxxa lejn il-ġenb b'tensjoni residwa ogħla.
3. Forza ta'-Kklampjar:L-applikazzjoni ta' forzi ta' kklampjar idrawliċi jew mekkaniċi għoljin waqt l-operazzjonijiet tal-irfinar tiddeforma elastikament il-karatteristiċi tal-ħitan-rqaq. Meta jinħeles, il-materjal jerġa 'lura għall-istat mhux kostrett tiegħu.
Protokoll ta' Mitigazzjoni tal-Inġinerija Dazao
· Fluss tax-Xogħol ta' Ħelsien mill-Istress ta' Multi-Pass:
1. magna mhux maħduma uċuħ kollha biex iħallu 1.5 mm ta 'materjal stokk.
2. Wettaq ittemprar ta 'ħelsien mill-istress termali: saħħan sa 180 grad għal 3 sigħat, segwit minn tkessiħ bil-mod tal-forn.
3. Semi-magna tal-finitura biex tħalli 0.3 mm ta 'materjal tal-istokk.
4. Ħoll kompletament biex ittaffi l-istress intern.
5. Erġa-morsa ħafif billi tuża xedaq artab jew attrezzaturi tal-vakwu għall-pass tal-finitura finali.
· Tneħħija Simmetrika tal-Ħażna:Fondi materjali ugwali tal-magni miż-żewġ naħat tal-pjanċa tal-istokk biex jinżamm ekwilibriju tal-istress intern.
Punt ta' Uġigħ 2: Diskrepanzi Bejn Tpinġijiet tal-Inġinerija 2D u Mudelli CAD 3D
Il-Kunflitt tal-Industrija
Sors komuni ta’ xogħol mill-ġdid fimakkinar prototip cnciseħħ meta l-mudell 3D STEP/IGES ikun f'kunflitt mat-tpinġija PDF 2D.
· Xenarju Tipiku:Inġinier jaġġorna dijametru tat-toqba minn 8.00 mm għal 8.50 mm fil-folja tad-dettalji tat-tpinġija 2D, iżda tħalli barra l-aġġornament tal-mudell solidu 3D sottostanti.
· Id-Dilemma tal-Manifattur:Il-programmaturi CAM jiġġeneraw mogħdijiet tal-għodda direttament minn mudelli CAD 3D. Jekk jagħżlu għodda bbażata fuq ġeometrija 3D, il-parti lesta tfalli l-ispezzjoni tat-tpinġija PDF 2D.
Preċedent Legali u Protokoll Operattiv Standard
L-istandards tal-industrija jiddikjaraw liIt-tpinġijiet PDF 2D jieħdu preċedenza legali fuq il-ġeometrija tal-mudell 3Dsakemm ma jkunx espliċitament speċifikat mod ieħor fil-kuntratt tal-ordni tax-xiri.
Dazao Awtomatizzata Pre{0}}Verifika tal-Produzzjoni
Biex tevita kunflitti ta' tpinġija, Dazao jimplimenta proċess ta' validazzjoni DFM awtomatizzat qabel ma jniedi l-ipprogrammar CAM:
Dan il-protokoll jidentifika nuqqas ta 'qbil tal-parametri qabel ma jiġu ġġenerati l-mogħdijiet tal-għodda, u jipprevjeni r-ruttam tal-komponenti.
Uġigħ Punt 3: Kwotazzjoni Creep, Spejjeż Moħbija, u Produzzjoni Drift
Price Creep
Stimi inizjali ta' spiża baxxa-għal aprototip rapidu tal-aluminjujista 'jibża' minħabba operazzjonijiet sekondarji mhux ikkwotati:
It-trasparenza fil-kwotazzjoni tirrikjedi tqassim sħiħ ta' linja-oġġett tal-ħin tal-magni, ħlasijiet ta' setup, tlestija tal-wiċċ, u spezzjonijiet ta' assigurazzjoni tal-kwalità.
Drift tal-Kwalità f'Tirjiet ta'-Volum Baxx
Sfida komuni fit-tranżizzjoni minn prototipi singoli għalproduzzjoni tal-aluminju ta 'volum baxx(50 sa 1,000 unità) hija drift dimensjonali madwar il-lott.
· Kawżi tad-Drift tal-lott:
1. Għodda tal-qtugħ Ilbes:Ir-riċessjoni tat-tarf fuq l-għodda tal-karbur iżid il-forzi tat-tqattigħ u d-drift dimensjonali fuq ġirjiet twal.
2. Drift Termali tal-Kinematika tal-Magni CNC:Hekk kif iż-żarżur jimxi kontinwament, l-akkumulazzjoni termali tespandi l-viti tal-ballun tal-assi Z-, u tikkawża li l-fond tal-karatteristiċi jitkaxkru maż-żmien.
3. Ilbes tal-apparat:Il-pinnijiet tal-lokalizzazzjoni fuq xedaq rotob jintlibsu fuq ċikli multipli ta' kklampjar, li jikkawżaw bidla tad-datum.
Metroloġija Avvanzata u Sfumaturi tal-Proċess fil-Prototipi tal-Aluminju Custom
Varjazzjoni tat-Temperatura Ambjentali u Tilwim ta' Tolleranza Mikro-pulzier
L-Ekwazzjoni tal-Espansjoni Termali
Diskrepanzi ta' spezzjoni dimensjonali ta' spiss iqumu meta l-partijiet jitkejlu f'ambjenti mhux-standardizzati. L-aluminju għandu Koeffiċjent Lineari għoli ta 'Espansjoni Termali (CTE):
ΔL=L0⋅ ⋅ΔT
Fejn:
· L0=Dimensjoni nominali (mm)
· = Koeffiċjent ta' Espansjoni Termali għal Al6061 (23.6×10⁻⁶ K−1)
· ΔT=Differenzjali fit-temperatura relattiva għat-temperatura ta' referenza standard (Tref=20∘C/68∘F)
-Tilwim ta' Kejl fid-Dinja reali
L-art tal-ħanut topera mingħajr kontroll tal-klima f'temperatura ambjentali ta '32 grad fis-sajf. A 500 mm twilprototip tal-aluminju bil-maknaqafas strutturali huwa mmaxinjat u vverifikat bl-użu kalipers fuq l-art tal-produzzjoni.
ΔL=500 mm⋅(23.6×10−6 K−1)⋅(32∘C−20∘C)=0.1416 mm (141.6 μm)
Il-makkinista jkejjel il-parti fi 32 grad bħala 500.00 mm. Mal-kunsinna, il-klijent jispezzjona l-komponent ġewwa kamra CMM ikkontrollata mill-klima-f'20 grad . It-tul imkejjel jinżel għal 499.86 mm. Jekk it-tpinġija titlob tolleranza ta '500.00 ± 0.05 mm, il-parti tiġi rrifjutata bħala ta' daqs żgħir.
Standard ta' Stabbilizzazzjoni Termali Dazao
1. Protokoll ta 'Tixrib Termali:Il-partijiet kollha tal-prototip tal-aluminju li jaslu mill-art tal-ħanut tal-magni għandhom jibqgħu ġewwa l-laboratorju tal-metroloġija CMM għal minimu ta' 4 sigħat qabel l-ispezzjoni finali biex jinkiseb ekwilibriju termali f'20 grad ± 0.5 grad.
2. Fuq-Sondar tat-Temperatura tal-Magni:Magni CNC ta '-preċiżjoni għolja ta' 5-assi f'Dazao jintegraw sensuri termali fuq viti tal-ballun u magħżel, li jikkumpensaw b'mod dinamiku l-koordinati tal-assi bbażati fuq qari tat-temperatura tal-biċċa tax-xogħol f'ħin reali.
Kisi tal-wiċċ Pre-Nases ta' Kumpens u Ħsarat tal-Fitness tal-Bearing
L-anodizzar huwa proċess ta 'konverżjoni elettrokimiku li jikkonverti l-aluminju tal-wiċċ f'ossidu tal-aluminju (Al2O3). L-anodizzar jikber kemm 'il ġewwa fis-sottostrat kif ukoll 'il barra mill-wiċċ oriġinali.
Anodizing Dimensjonali Regoli
· Anodizzazzjoni Sulfurika tat-Tip II:Il-ħxuna tipika tal-film tvarja minn 10 µm sa 20 µm. L-akkumulazzjoni dimensjonali għal kull wiċċ hija ugwali għal 50% tal-ħxuna totali (5 µm sa 10 µm). Dan iżid id-dijametru estern ta' pin b'10 µm sa 20 µm u jnaqqas id-dijametru intern ta' toqba b'10 µm sa 20 µm.
· Anodizzazzjoni tal-kisja iebsa tat-Tip III:Il-ħxuna tipika tal-film tvarja minn 25 µm sa 50 µm. L-akkumulazzjoni dimensjonali għal kull wiċċ tilħaq 12.5 µm sa 25 µm, u tbiddel id-dijametri esterni b'25 µm sa 50 µm.
Ċaqliq tad-Djametru taż-Żift fil-Ħjut Interni
L-anodizzazzjoni tal-ħjut interni M6 × 1.0 mingħajr pre-kumpens ħafna drabi tikkawża t-twaħħil tal-bolt. Id-dijametru effettiv taż-żift (d2) ta’ ħajt intern ta’ 60 grad jonqos skont:

Fejn ttibnihuwa t-tkabbir 'il barra għal kull wiċċ. Tkabbir tal-wiċċ ta '10 µm inaqqas it-tneħħija tad-dijametru intern tal-pitch b'40 µm, u jikkawża li l-boltijiet M6 standard jintrabtu waqt l-assemblaġġ.
Dazao Pre{0}}Kumpens CAM Workflow
Biex jinżammu t-tolleranzi tal-post-kisi għal press-ISO H7 fit-twaħħil tal-bearing journal (eż., Ø28.000 +0.021/-0.000 mm) suġġett għal Tip III Hardcoat Anodizing (ħxuna ta' 50 µm):
1. Ikkalkula t-Tkabbir tal-wiċċ:(0.025 mm).
2. Aġġusta l-mira tal-magni tal-CAM:Magna t-toqba intern ta 'daqs żejjed b'dijametru ta' 0.050 mm. Target pre-anodize bore size=Ø28.050 mm.
3. Eżegwixxi Ipproċessar Elettrokimiku:Depożiti ta 'anodizzanti ta' hardcoat 0.025 mm għal kull wiċċ, li jikkuntrattaw l-ID finali lura għal Ø28.000 mm meħtieġ.

Ilbes ta' Għodda u Fixture Drift fil-Prototip-għal-Transizzjoni tal-Volum Baxx-
Transizzjoni minn wieħedPrototip tal-aluminju cncgħal ġirja ta '500 unità tintroduċi xedd progressiv ta' għodda u deflessjoni tal-apparat.
Il-Fiżika tar-Reċessjoni tat-Xfer tal-Għodda
Peress li l-imtieħen tat-tarf tal-karbur jaqtgħu l-aluminju, l-inklużjonijiet tas-silikon li joborxu jikkawżaw xedd tal-ġenb (VB). L-arrotondament tat-tarf tal-għodda jżid il-forzi radjali tat-tqattigħ (Fr), li tinduċi devjazzjoni tal-għodda:
Fr ∝ VB0.65
Kif Frtiżdied, l-għodda titgħawweġ 'il bogħod mill-biċċa tax-xogħol, u tikkawża li d-dijametri tat-toqba jiċkienu u l-karatteristiċi tal-boxxla jespandu f'partijiet konsekuttivi.
Kontrolli tal-Istabbiltà tal-Produzzjoni Dazao
· Issettjar Awtomatiku tal-Għodda fil-{0}}Proċess:Is-setters tal-għodda tal-lejżer ikejlu r-raġġ tal-għodda (r) u t-tul (L) ġewwa l-magna kull 25 operazzjoni, billi japplikaw offsets dinamiċi ta'-ħin reali għall-memorja tar-reġistru CAM.
· Inserzjonijiet tal-Azzar imwebbes:Ix-xedaq rotob huma mtejba għal pinnijiet tal-lokalizzazzjoni tal-azzar D2 imwebbes (60 HRC) għal ordnijiet li jaqbżu l-50 unità, u jeliminaw l-użu tad-datum waqt ikklampjar ripetittiv.
Matriċi tal-Għażla tal-Liegi tal-Aluminju għall-Prototipi tal-Inġinerija
L-għażla tal-liga xierqa tibbilanċja s-saħħa mekkanika, ir-reżistenza għall-korrużjoni, il-kompatibilità tal-irfinar tal-wiċċ, u l-ispiża tal-unità.
Profili Dettaljati tal-Liga
Al6061-T6: Standard Universali
Al6061-T6 fih silikon u manjesju bħala l-elementi primarji tal-liga tiegħu. Jipprovdi makkinabilità bilanċjata, weldjabbiltà, u reżistenza għall-qsim tal-korrużjoni tal-istress ambjentali. Jaċċetta l-anodizzar tat-Tip II u tat-Tip III faċilment, li jagħmilha l-għażla materjali default għal prototipi funzjonali.
Al7075-T6: Grad Aerospazjali ta' Qawwa Għolja
Allegat maż-żingu (5.1-6.1%) u l-manjeżju (2.1-2.9%), Al7075-T6 jagħti reżistenza għat-tensjoni sa 572 MPa, li jaqbel ma 'ħafna azzar strutturali filwaqt li jżomm terz tad-densità tal-massa. Jintuża f'parentesi strutturali aerospazjali, armi robotiċi ta 'tensjoni għolja, u armi ta' sospensjoni tat-tlielaq. Madankollu, il-kontenut għoli ta 'ram tiegħu inaqqas ir-reżistenza għall-korrużjoni, li jeħtieġ anodizzar protettiv.
Al2024-T3: Reżistenza Għolja għall-Għeja
Li fih ir-ram (3.8–4.9%) bħala l-addittiv primarju, Al2024-T3 juri toughness għolja għall-ksur u reżistenza għall-għeja ċiklika. Jintuża fil-ġlud tal-ġwienaħ tal-ajruplani u l-membri strutturali mgħobbija bit-tensjoni. Il-maċinabilità hija għolja, iżda l-weldjabbiltà hija fqira, u teħtieġ kisjiet protettivi biex tevita l-korrużjoni galvanika.
Al5052-H32: Folja tal-metall u kompartimenti li ma jistgħux jiġu trattati bis-sħana-
Il-manjeżju (2.2–2.8%) iservi bħala s-solidu primarju tas-soluzzjoni solida-f'Al5052. Ma jistax jiġi ttrattat bis-sħana-għal tempers ogħla, iżda joffri kapaċità ta 'ħidma għolja għal operazzjonijiet magħquda ta' makkinar CNC u tgħawwiġ tal-folja tal-metall, flimkien ma 'reżistenza għolja għall-korrużjoni tal-baħar.
Matriċi ta' Tqabbil tal-Materjal Tekniku
|
Denominazzjoni ta' Liga |
Qawwa ta' Rendiment Tensili (MPa) |
Ebusija (Brinell / HB) |
Klassifikazzjoni tal-Maċinabilità (%) |
Reżistenza għall-korrużjoni |
Kwalità Anodizzanti |
Fattur tal-Ispiża tal-Materja Prima |
Applikazzjoni Ideali |
|
Al6061-T6 |
276 |
95 |
90% |
Eċċellenti |
Eċċellenti |
1.0x |
Alloġġi strutturali, parentesi, sinkijiet tas-sħana |
|
Al7075-T6 |
503 |
150 |
70% |
Moderat |
Tajjeb |
2.1x |
Spazji aerospazjali, robotika ta'-tensjoni għolja |
|
Al2024-T3 |
345 |
120 |
75% |
Miskin |
Ġust |
1.8x |
Komponenti tat-titjir ta'-għeja għolja |
|
Al5052-H32 |
193 |
60 |
55% |
Superjuri |
Tajjeb |
1.1x |
Kompartimenti marittimi, bracketry mgħawweġ |
|
Al7050-T7451 |
469 |
140 |
65% |
Tajjeb |
Ġust |
2.6x |
Paratiji aerospazjali ħoxnin |
Regoli għall-Ottimizzazzjoni tad-DFM u Tqassim tat-Tnaqqis tal-Ispejjeż tal-Prototip
Il-Ħames Elementi Strutturali tal-Ispiża tal-Prototip
Għal adsa aktar fil-fond fil-fatturi tal-prezzijiet, irreferi għall-kompletezza tagħnaTqassim tal-ispiża tal-magni CNC tal-aluminju.
1. Sigħat tal-Magni / Ħin tal-Magħżel (50%):Ir-rata fis-siegħa tal-magna mmultiplikata bil-ħin taċ-ċiklu. Bwiet fil-fond, rekwiżiti ta 'finitura tal-wiċċ għolja, u mogħdijiet kumplessi tal-għodda ta' 5 assi jżidu l-ħin taċ-ċiklu totali.
2. Stokk ta 'Materja Prima (15%): Billet size required to enclose the part envelope. High scrap rates (removing >85% tal-massa tal-billetta tal-bidu) iżżid l-ispejjeż tal-materjal.
3. Fixturing & Machine Setups (15%):Spejjeż ta' inġinerija mhux-recurrenti (NRE) għall-ipprogrammar ta' mogħdijiet ta' l-għodda CAM, issettjar ta' sistemi ta' koordinati tax-xogħol (WCS), u magni ta' xedaq rotob apposta.
4. Irfinar tal-wiċċ (10%):Miżati għall-ipproċessar sekondarju għall-ibblastjar taż-żibeġ, anodizzar tat-Tip II/III, immarkar bil-lejżer, u masking ta 'preċiżjoni.
5. Assigurazzjoni tal-Kwalità u Metroloġija CMM (10%):Rapporti tal-Ispezzjoni tal-Ewwel Artikolu (FAI), verifika GD&T, u dokumentazzjoni tar-rapport tat-test tal-materjal (MTR).
Sitt Regoli DFM biex jitnaqqsu l-Ispejjeż tal-Prototipi
Napplikaw il-prattika tagħnagwida tad-disinn tal-magni CNC tal-aluminjumatul l-istadju tal-immudellar CAD jiżgura preċiżjoni massima bi spiża minima.
Regola 1: Ottimizzazzjoni tar-Radju (R Akbar minn jew ugwali għal 0.35 × Fond)
Evita t-tranżizzjonijiet ta' art-għall--ħajt li jaqtgħu. Ir-raġġi tal-kantunieri vertikali interni għandhom ikunu ugwali għal mill-inqas terz tal-fond tal-kavità. Dan jippermetti l-użu ta 'imtieħen tat-tarf akbar u aktar iebsa, li jaħdmu b'tagħbijiet ta' ċippa ogħla mingħajr ċatt tal-għodda.
Regola 2: Standard Minimu tal-Ħxuna tal-Ħitan
Żomm ħxuna ta' ħitan minimi ta' mill-inqas 0.8 mm għal kustilji interni sostnuti u 1.5 mm għal ħitan ta' barra mhux sostnuti. Ħitan irqaq jeħtieġu pass bil-mod-fuq il-passes tal-irfinar biex jikkontrollaw id-deflessjoni, u jżidu l-ħin taċ-ċiklu.
Regola 3: Fond Thread Kap fi2×Dijametru Nominali
It-tapping aktar fil-fond mid-doppju tad-dijametru nominali tal-ħajta (2D) jipprovdi titjib strutturali negliġibbli tas-saħħa tal-ingaġġ tal-ħajta, filwaqt li jżid b'mod esponenzjali r-riskju ta 'ksur tal-vit ġewwa toqob fondi.
Fond Massimu tal-Ħa=2.0⋅Dnominali
Regola 4: Tikkonsolida l-Orjentazzjonijiet ta' Setup
Ġeometrija tad-disinn sabiex il-karatteristiċi jistgħu jiġu mmaxinjati minn 3 orjentazzjonijiet jew inqas. Kull pass ta' setup addizzjonali jeħtieġ intervent manwali fiżiku, rikalibrazzjoni WCS, u ħolqien tax-xedaq artab speċjalizzat.
Regola 5: Limitu l-Proporzjonijiet tal-Aspetti tal-Kavità (Fond-għal-WisaInqas minn jew ugwali għal 4:1)
Bwiet aktar fil-fond minn 4 darbiet il-wisa' tagħhom iġġiegħel lill-makkinista juża għodda b'għonq twil-reach. Ir-riġidità mnaqqsa tal-għodda teħtieġ passaġġi ta 'qtugħ eħfef biex timmaniġġja d-deflessjoni tal-għodda, u żżid il-ħin tal-magni.
Regola 6: Standardizza Speċifikazzjonijiet tat-Toqba
Allinja d-daqsijiet tat-toqob b'dijametri standard tal-bit drill (eż., 3.0 mm, 4.2 mm, 5.0 mm, 6.8 mm, 8.5 mm). Daqsijiet tat-toqob apposta jeħtieġu reamers mhux-standard jew passes ta' tħin ta' interpolazzjoni helical speċjalizzati.
Studju ta' Każ ta' Tnaqqis tal-Ispejjeż ta' Dazao
Drone Camera Gimbal Arm Ottimizzazzjoni
· Disinn Inizjali tal-Klijent:Makkinarju minn blokka solida Al7075-T6. Il-karatteristiċi kienu jinkludu bwiet interni b'raġġ żero, ħitan tal-ġenb irqaq ta '0.5 mm, qtugħ ta' proporzjon tal-aspett 12:1 fil-fond, u fond tal-ħajt tad-dwana (3.5D).
· Spiża Unità Oriġinali (10 Prototipi):$485.00 / Parti.
· Azzjonijiet ta' Ottimizzazzjoni ta' Dazao DFM:
1. Għażla ta 'liga kkonvertita minn Al7075-T6 għal Al6061-T6 (fattur ta' sigurtà ta 'rendiment ikkalkulat suffiċjenti ta' 2.8).
2. Żieda fil-ħxuna tal-ħajt minn 0.5 mm sa 1.2 mm.
3. Raġġi tal-kantunieri interni modifikati minn R=0.5 mm sa R=3.0 mm.
4. Fond tal-ħajta b'kappa f'1.8D.
5. Karatteristiċi tat-toqba tal-ġenb-konsolidati biex jitnaqqsu l-orjentazzjonijiet tas-setup minn 5 għal 2.
· Spiża Unità Finali:$281.30 / Parti (42% tnaqqis fl-ispiża ta 'unitàmingħajr ma tiġi kompromessa s-saħħa strutturali jew l-interfaces tal-immuntar tal-kamera).
Impatt ta' wara-Ipproċessar u Finish tal-wiċċ fuq Tolleranzi Mekkaniċi
Il-proċessi ta' wara-magni jbiddlu l-profil dimensjonali u l-ħruxija tal-wiċċ ta' anprototip tal-aluminju.
Mekkanika tal-Bblasting tax-Xoffa
L-ibblastjar tax-xoffa jipproġetta midja tal-isfera tal-ħġieġ (100-170 malja) bi pressjoni tal-arja kkontrollata (0.3-0.5 MPa) biex tneħħi l-marki tal-għodda u tipproduċi wiċċ matt uniformi.
· Impatt Dimensjonali:Tneħħi 2 µm sa 5 µm ta' metall sottostrat minn uċuħ ta' barra esposti.
· Ċaqliq tal-ħruxija:Jillitta xfar għoljin tal-għodda (Ra3.2 μm→Ra1.6 μm), iżda over-blasting uċuħ kritiċi tas-siġilli jistgħu jiddegradaw il-planarità.
Għażliet Anodizing
Meta tevalwagħażliet ta ' finitura tal-wiċċ anodizing, l-inġiniera għandhom jagħtu kont tat-tkabbir tal-film protettiv u l-ebusija tal-wiċċ fi tliet klassifikazzjonijiet tal-industrija primarja:
· Anodizzazzjoni tat-Tip I (Aċidu Kromiku):Jagħti kisja rqiqa (1 µm sa 3 µm). Użat fuq komponenti aerospazjali sensittivi għall-għeja-minħabba tnaqqis negliġibbli fil-ħajja tal-għeja.
· Anodizzazzjoni tat-Tip II (Aċidu Sulfuriku):Ħxuna tas-saff ta' 10 µm sa 20 µm. Jipprovdi reżistenza moderata għall-ilbies u jaċċetta żebgħa tal-kulur (Iswed, Aħmar, Blu, Ċari).
· Anodizzazzjoni tal-kisja iebsa tat-Tip III:Ħxuna tas-saff ta' 25 µm sa 50 µm. Iżżid il-mikroebusija tal-wiċċ għal 400–600 HV (50–55 HRC), li tagħti reżistenza għall-ilbies komparabbli mal-azzar tal-għodda mwebbes.
Tekniki ta' Masking ta' Preċiżjoni
Meta żoni speċifiċi (bħal pads ta’ l-ert, aġġustamenti tal-bearings, jew ġurnali li jiżżerżqu) iridu jibqgħu aluminju mhux maħdum jew iżommu tolleranzi stretti, jiġi applikat masking speċjalizzat qabel l-anodizzar:
· Tappijiet tas-silikonju & Iġbed-Plaggs:Issiġilla toqob għomja u permezz ta'-kamin minn fluwidi ta' anodizzazzjoni.
· Preċiżjoni Die-Tape tal-vinil maqtugħ:Maskri uċuħ tat-tgħammir ċatti u kuntatti ta 'l-ert ta' l-elettriku.
· Reżini tal-maskra likwidi:Applikat permezz ta' dispensers awtomatizzati fuq uċuħ ta' ġurnali kkurvati kumplessi, vulkanizzat permezz tad-dawl UV, u mqaxxar wara l--anodizzar.
Matriċi tal-Irfinar tal-wiċċ
|
Proċess tal-Irfinar |
Ċaqliq Tipiku tal-Ħxuna tas-Saff |
Bidla fil-ħruxija tal-wiċċ (RaRa) |
Ebusija tal-wiċċ |
Konduttività Elettrika |
Funzjoni Primarja |
|
Kif-Makna (Standard) |
0.000 mm |
1.6 − 3.2 μm |
Liga Bażi (95 HB) |
Kompletament Konduttiv |
Ittestjar tal-adattament funzjonali mhux maħdum |
|
Tħin Fine Pass |
0.000 mm |
0.4 − 0.8 μm |
Liga Bażi (95 HB) |
Kompletament Konduttiv |
Siġilli O-ring, sedili li jġorru |
|
Blasting taż-żibeġ (Ħġieġ) |
-0.003 mm |
1.2 − 1.8 μm |
Liga Bażi |
Kompletament Konduttiv |
It-tneħħija tal-marki tal-għodda direzzjonali |
|
Tip II Anodize |
+0.005 sa +0.010 mm |
+0.2 µm ċaqliq |
200 – 300 HV |
Mhux-konduttiv (iżolatur) |
Kulur kosmetiku, ilbies ħafif |
|
Tip III Hardcoat |
+0.012 sa +0.025 mm |
+0.5 µm ċaqliq |
400 – 600 HV |
Mhux-konduttiv (iżolatur) |
Ilbes estrem, toqob idrawliċi |
|
Film Chem (Kromat) |
< +0.001 mm |
Ebda Bidla |
Liga Bażi |
Konduttiv |
Protezzjoni kontra l-korrużjoni bl-ert EMI |
Strateġija ta' Skala: Mill-Prototip għal Produzzjoni ta'-Volum Baxx
Nimxu minn prototip wieħed għalproduzzjoni tal-aluminju ta 'volum baxx(50 sa 1,000 komponent) teħtieġ tranżizzjoni minn setups manwali għal proċessi ta 'manifattura ripetibbli.
Evoluzzjoni tal-Armar: -Parti Waħda għal Multi-Lapidi tal-Istazzjon
· Armar tal-Prototip:Juża vies tal-magni standard u xedaq artab. Il-magni jitwettaq parti waħda kull darba, li jirriżulta fi spejjeż tax-xogħol ogħla għal kull unità.
· Armar ta' Produzzjoni ta'-Volum Baxx:Juża attrezzaturi tombstone multi-stazzjonijiet immuntati fuq ċentri ta 'magni orizzontali ta' 4 assi jew 5 assi (HMC). Billetti multipli huma mgħobbija fuq apparat wieħed, inaqqsu l-overhead tal-bidla tal-għodda u jimmassimizzaw l-uptime tal-magna.
Protokolli ta' Kontroll tal-Kwalità
Iż-żamma tar-ripetibbiltà dimensjonali tul il-ġirjiet tal-produzzjoni teħtieġ rigorużaSpezzjoni CMM u kontroll tal-kwalitàprotokolli.
Spezzjoni tal-Ewwel Artikolu (FAI)
Qabel ma titħaddem lott ta 'produzzjoni, jiġi ġġenerat rapport sħiħ ta' Spezzjoni tal-Ewwel Artikolu (FAI) skont il-linji gwida AS9102. Kull dimensjoni tat-tpinġija, callout GD&T, u ċertifikazzjoni tal-materjal hija mkejla, verifikata u dokumentata.
Kontroll tal-Proċess Statistiku (SPC)
Matul il-ġirjiet tal-produzzjoni, il-karatteristiċi kritiċi (CC) u l-karatteristiċi ewlenin tal-kontroll (KCC) jiġu ssorveljati bl-użu ta' mapep ta' kontroll (Cpu Cpkindiċi).

Żomm mira CpkIktar minn jew ugwali għal 1.33 biex jiġi żgurat li l-varjabbiltà tal-proċess tibqa' sew fil-limiti speċifikati tat-tpinġija.
Matriċi tad-Deċiżjoni tax-Xerrej u Qafas ta' Evalwazzjoni tal-Fornitur
Evalwazzjoni ta' potenzjalfornitur tal-prototip tal-aluminjujeħtieġ li jivverifikaw l-infrastruttura tat-tagħmir tagħhom, is-sistemi ta 'kwalità, u l-kapaċitajiet ta' inġinerija.
Lista ta' kontroll għall-Valutazzjoni tal-Kapaċitajiet tal-Fornituri
1. Profil tat-Tagħmir tal-Magni:Il-faċilità topera ċentri ta' tħin CNC ta' 4-assi u 5 assi mgħammra bi magħżel b'veloċità għolja u kumpens termali attiv?
2. -Tagħmir tal-Metroloġija tad-Dar:Il-fabbrika hija mgħammra b'laboratorju ta' spezzjoni ddedikat, ikkontrollat mill-klima-li fih Magni tal-Kejl Koordinati (CMM) b'sondi ta' skanjar kalibrati?
3. Ċertifikazzjonijiet tal-Kwalità:Il-manifattur għandu kredenzjali ta' ġestjoni tal-kwalità ISO9001:2015 jew IATF16949:2016 ċertifikati minn parti terza?
4. Reviżjoni tal-Inġinerija DFM:Il-fornitur jipprovdi reviżjoni teknika formali tad-DFM li tagħti dettalji dwar il-limitazzjonijiet tal-aċċess għall-għodda, l-aġġustamenti tar-raġġ, u l-kumpens minn qabel il--kisi qabel ma tibda l-produzzjoni?
Ħames Inputs tad-Dokumentazzjoni Meħtieġa għas-sottomissjoni tal-RFQ
Biex tirċievi kwotazzjoni preċiża u f'waqtha għal aPrototip tal-aluminju cnc, ipprovdi l-ħames inputs li ġejjin:
1. 3Mudell D CAD:Fajl indiġenu STEP (.step) jew IGES (.iges).
2. 2D Tpinġija tal-Inġinerija:Format PDF li fih callouts espliċiti ta' GD&T, tolleranzi ta' adattament kritiku, miri tad-datum, u speċifikazzjonijiet tal-ħajt.
3. Speċifikazzjoni tal-Materjal:Grad ta 'liga eżatta u deżinjazzjoni tat-temper (eż., Al6061-T6, Al7075-T6).
4. Sejħa għall-irfinar tal-wiċċ:Speċifikazzjonijiet dettaljati tal-kisi (eż., MIL-A-8625 Tip III Hardcoat, Klassi 1 Ċar, ħxuna ta' 50 µm) b'żoni ta' masking espliċiti definiti.
5. Volum tal-Ordni u Skeda tal-Mira:Kwantità meħtieġa għall-validazzjoni inizjali tal-prototip flimkien ma' rekwiżiti ta' produzzjoni ta' volum baxx mbassra-.
Għaliex Agħżel il-Makkinarju Xiamen Dazao bħala l-Imsieħeb tal-Prototipi tiegħek?
Imwaqqfa fl-2000,Makkinarju Xiamen Dazaotopera faċilità ta' manifattura speċjalizzata mgħammra b'magni CNC multi-assi u tagħmir tal-metroloġija awtomatizzat. It-tim tal-inġinerija tagħna jwettaq reviżjonijiet DFM ta' qabel il--produzzjoni fuq kull mudell CAD, jevalwa l-munzell ta' tolleranza-ups, l-aċċess għall-għodda, u l-bini tal-kisi-biex jipprevjeni kwistjonijiet ta' kwalità qabel ma jaqta' l-metall. Kemm jekk teħtieġ waħdaprototip tal-aluminju funzjonalijew produzzjoni ta' produzzjoni ta'-volum baxx, Dazao iwassal komponenti mibnija skont speċifikazzjonijiet eżatti tal-inġinerija.
Konklużjoni u Passi Azzjonibbli li Jmiss
Preċiżjoni-għolimakkinar tal-prototip tal-aluminjuteħtieġ għażla tal-materjal tal-bilanċ, callouts GD&T, stabbiltà termali, tkabbir tal-finitura tal-wiċċ, u kontrolli tal-proċess tal-manifattura. L-ispeċifikazzjoni ta'-tolleranzi żejda mingħajr ma tingħata kont tal-fiżika tal-manifattura tgħolli l-ispejjeż tal-produzzjoni u testendi ż-żmien ta' tmexxija. Bl-applikazzjoni ta' prinċipji sodi tad-DFM, l-istabbiliment ta' strutturi ta' datum unifikati, u l-kontijiet għal bidliet dimensjonali ta' wara-ipproċessar, it-timijiet tal-prodotti jistgħu jottimizzaw l-ispejjeż unitarji filwaqt li jżommu l-affidabilità funzjonali.
Passi ta 'Inġinerija Li jmiss
Irrevedi l-mudelli CAD u t-tpinġijiet tal-inġinerija 2D tiegħek kontra l-prinċipji DFM deskritti f'din il-gwida.
Iċċekkja l-ispeċifikazzjonijiet tal-ħajt u t-tolleranzi tal-ġurnal tal-ġarr biex tiżgura li t-tkabbir tal-finitura tal-wiċċ ikun ġie kkumpensat.
Ibgħat il-fajls tiegħek lit-tim tal-inġinerija tagħna għal reviżjoni komprensiva tad-DFM u kwotazzjoni ta' linja-oġġett.

FAQs
01.Għaliex il-prototip tiegħi tal--ħajt irqiq tal-aluminju tal-pruwa wara li nħoll mill-morsa?
02.Kif nista 'nipprevjeni li l-anodizzar iħassar it-tolleranzi stretti tiegħi tat-toqba tal-bearing?
03.Għaliex il-ħanut tal-magni tiegħi qed jirrifjuta t-tpinġija PDF 2D tiegħi meta l-fajl STEP 3D jidher korrett?
04.Għaliex l-ispezzjoni CMM falliet meta l-kalipers tal-art tal-ħanut wrew dimensjonijiet nominali eżatti?
05.X'inhi l-liga tal-aluminju l-aktar kost-effettiva għall-ittestjar tal-prototip funzjonali?
06.Kif nista 'nevita ħlasijiet moħbija mhux mistennija fuq il-kwotazzjonijiet tal-prototip tal-aluminju tad-dwana tiegħi?